es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Explicación de los estándares de fabricación de moldes de inyección para automóviles | Fanze T&M
Noticias de la industria
Explicación de los estándares de fabricación de moldes de inyección para automóviles | Fanze T&M
2026-10-09Tabla de contenidos
- 1 ¿Qué normas rigen la fabricación de moldes de inyección para automóviles?
- 2 Los estándares de acero para moldes y componentes deciden la vida útil de la herramienta
- 3 Tolerancias dimensionales y estándares de acabado superficial.
- 4 Validación de procesos y evidencia PPAP
- 5 Reglas de diseño para fabricación que previenen violaciones de estándares
- 6 Preguntas frecuentes sobre estándares de moldes para automóviles
- 6.1 ¿Por qué los proveedores de moldes para automóviles necesitan la certificación IATF 16949?
- 6.2 ¿Qué tolerancia puede tener un molde de inyección para automóviles en producción?
- 6.3 ¿Qué significa VDI 3400 en una impresión de molde?
- 6.4 ¿Cuántas inyecciones de prueba se necesitan antes de la PPAP?
La fabricación de moldes de inyección para automóviles se rige por una serie de estándares de sistemas de calidad, herramientas centrales AIAG, referencias dimensionales y requisitos específicos del cliente. Los auditores OEM filtran a un proveedor que no puede documentar las cuatro capas antes de revisar la primera muestra. Para los compradores, la pregunta práctica es más simple: ¿el fabricante de moldes cuenta con la certificación IATF 16949, ejecuta un proceso PPAP controlado, documenta la selección de acero y demuestra la estabilidad de la tolerancia en un proceso de 500 disparos? Fanze T&M (Jiashan) Co., Ltd., una empresa de moldeo por inyección de precisión en Jiashan, provincia de Zhejiang, fabrica herramientas para interiores de automóviles, bolsas de aire y mazos de cables exactamente con este marco.
¿Qué normas rigen la fabricación de moldes de inyección para automóviles?
IATF 16949 es el estándar que rige el sistema de calidad, pero el cumplimiento específico del molde proviene de las herramientas principales de AIAG y de los requisitos específicos del cliente de cada OEM. IATF 16949:2016 define la gestión de calidad para organizaciones de producción y repuestos de automóviles, y un fabricante de moldes la necesita para cotizar programas de nivel 1 o OEM. Bajo este paraguas, APQP y PPAP controlan la evidencia de aprobación y planificación de proyectos, PFMEA maneja el riesgo del proceso y SPC con MSA valida la capacidad del proceso y la integridad de las mediciones. Los OEM europeos suelen agregar elementos de auditoría de procesos VDA 6.3, mientras que la mayoría de los programas globales se basan en anexos de herramientas específicos del cliente.
- IATF 16949:2016: sistema de gestión de calidad para proveedores de herramientas y repuestos para automóviles
- AIAG APQP y PPAP: planificación de proyectos y evidencia de aprobación parcial
- AIAG PFMEA: análisis de riesgos de procesos para los pasos de moldeo, impresión y ensamblaje
- SPC y MSA: estudios de capacidad de procesos y repetibilidad de calibres
- VDA 6.3 y anexos CSR: auditorías de procesos y reglas de herramientas específicas de OEM
Los proveedores de cabinas suelen incluir varias herramientas interiores en un solo programa, y el molde de inyección del marco del panel de instrumentos Por sí solo combina nervaduras estructurales, salientes de fijación y una superficie visible de clase A que debe liberarse a través de la misma cadena de evidencia PPAP que cualquier herramienta de recorte cosmético.
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
Los estándares de acero para moldes y componentes deciden la vida útil de la herramienta
El grado del acero es el primer estándar que determina la clase de superficie y la vida útil de la herramienta. El acero preendurecido como el 718H es el valor predeterminado económico para las herramientas de interior de viviendas; las herramientas de clase A con alto pulido pasan a NAK80 o S136; Las herramientas de larga duración y alta temperatura especifican H13 o SKD61. El certificado de acero es parte del paquete PPAP, por lo que una herramienta comprada sin una calidad de acero documentada crea un defecto de auditoría inmediato que ningún resultado de muestreo puede solucionar.
| Grado de acero | Dureza típica | Uso automotriz estándar | Costo relativo de la herramienta |
| 718H / P20 Ni | 33-38 HRC | Carcasas interiores, soportes, volúmenes bajos a medios. | Bajo |
| NAK80 | 38-43 HRC | Placas huecas de clase A texturizadas y altamente pulidas | Medio |
| S136/420SS | 46-52 HRC | Piezas claras, brillantes y sensibles a la corrosión. | Alto |
| H13/SKD61 | 45-52 HRC | Herramientas de larga duración, zonas de alto calor y moldes para conectores | Altoest |
Una herramienta de 500.000 disparos en 718H normalmente necesita mantenimiento de la cavidad antes del final de su vida útil; el mismo programa en NAK80 o S136 reforzados puede superar el millón de disparos. La selección del acero es una decisión de precio de compra que se convierte en una cuestión de costo de por vida.
Los pasadores guía, los casquillos eyectores y los conjuntos deslizantes también tienen clases de dimensiones definidas. Los contratos de herramientas automotrices normalmente exigen componentes estándar de marca, registros de reemplazo documentados y autorizaciones que coincidan con la temperatura de moldeo planificada.
Tolerancias dimensionales y estándares de acabado superficial.
La aceptación dimensional sigue la norma ISO 20457 como base general, mientras que las dimensiones críticas se negocian por separado y normalmente se mantienen en /- 0,05 mm. ISO 20457 (anteriormente DIN 16901) asigna tolerancias por rango de dimensiones y material, y los dibujos automotrices luego mueven los espacios de acoplamiento, los resaltes de montaje y las líneas de rotura de las bolsas de aire a una lista de dimensiones ajustadas. Lo que un molde puede resistir en producción depende de la corrección de la contracción, el control de la temperatura del molde y el método de medición acordado en el estudio de MSA.
Los valores ajustados requieren un llenado equilibrado de la puerta, control de la temperatura del molde y una CMM o método de medición de aire acordado en el estudio de MSA.
Acabados brillo SPI A-1 a B-3
Caras de cavidades pulidas para cosméticos visibles; requiere acero NAK80 o S136; definido mediante pasos de pulido con pasta de diamante y comprobado bajo placas de comparación de brillo.
Texturas VDI 3400 VDI 12 a VDI 45
Textura EDM o láser que enmascara marcas de hundimiento y líneas testigo; utilizado en paneles interiores granulados; La profundidad de la rugosidad aumenta a medida que aumenta el número VDI.
Regla general: un acabado de espejo SPI A-1 no se puede lograr de manera confiable en acero clase P20. Especifique NAK80 o acero inoxidable S136 para cualquier cara de cavidad que deba mantener un grado SPI A o B en un análisis de gran volumen y apruebe la muestra de textura antes del endurecimiento de la cavidad.
Para opciones de materiales y procesos en estructuras interiores grandes, revise la Selección de material de moldeo por inyección de plástico para tablero de instrumentos. guía.
Validación de procesos y evidencia PPAP
Un molde se califica sólo después de la medición dimensional, la aprobación cosmética y un análisis de estabilidad de 300 a 500 disparos; un solo juicio no es prueba. La secuencia de aceptación a continuación refleja lo que sigue Fanze T&M para las herramientas automotrices de exportación y lo que los clientes verifican durante la aprobación en sitio.
- Revisión de DFM y flujo de molde: ubicación de la puerta, líneas de soldadura, diseño de enfriamiento y supuestos de contracción aprobados
- Construcción de herramientas: aceros certificados, insertos endurecidos y componentes estándar documentados
- Ensayos T1/T2: mapeo de la ventana del proceso, revisión de la superficie cosmética, análisis de tomas breves
- Medición y capacidad: informe CMM, certificados de materiales y dureza, Cpk de 1,33 o superior en dimensiones críticas
- Envío de PPAP: archivo compilado y aprobado, incluida la inspección del molde en sitio
Un archivo PPAP completo relacionado con el molde contiene el informe dimensional, los certificados de acero y dureza, el registro de presión y flujo de enfriamiento, la hoja de condiciones del moldeo, el registro de peso del disparo, el plan de control y una muestra firmada. La falta de alguno de estos documentos detiene la aprobación independientemente de la calidad de la pieza.
Herramientas para cubiertas de carcasas de airbag, como la Molde de inyección de la cubierta de la carcasa del airbag del conductor , se tratan como de alto riesgo: una línea de soldadura en una bisagra o una costura de desgarro débil se convierte en un problema de seguridad, por lo que estos moldes se lanzan con informes dimensionales del 100% y una ventana de proceso bloqueada.
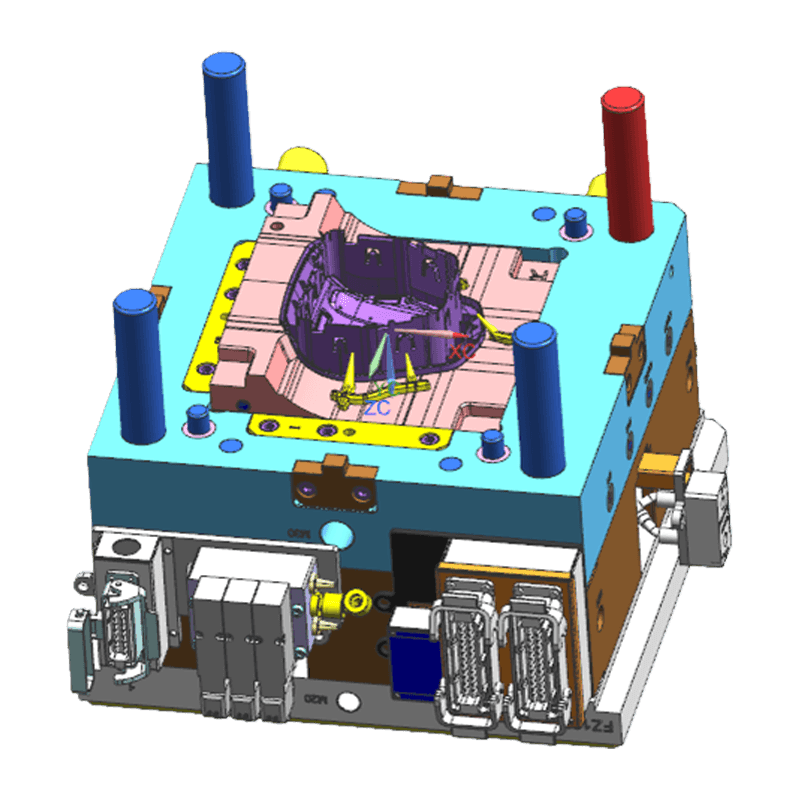 Venta al por mayor de moldes de inyección de carcasa/cubierta de airbag para conductor, empresa, exportación Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de cubiertas/carcasas de airbag para conductores al por mayor de China, este producto... Ver producto →
Los clientes europeos suelen pasar un día completo en la fábrica comprobando cavidades y circuitos de refrigeración; Visitas de aceptación de moldes de clientes europeos son una etapa normal del lanzamiento de herramientas de exportación.
Reglas de diseño para fabricación que previenen violaciones de estándares
La mayoría de las violaciones de las normas de moldes se originan antes de cortar el acero, en las líneas de separación, los ángulos de salida, la posición de la puerta y el diseño de enfriamiento. La revisión DFM es el paso de mayor apalancamiento en las herramientas automotrices, porque una falla encontrada en el modelo CAD cuesta horas, mientras que la misma falla encontrada después del endurecimiento cuesta acero para herramientas y semanas.
- Mantenga el espesor de la pared uniforme en el rango de 2,0 a 3,0 mm para estructuras interiores típicas; las secciones más gruesas crean marcas de hundimiento
- Aplique al menos 1 grado de inclinación por lado en caras sin textura y 2 grados en caras texturizadas.
- Coloque líneas de enfriamiento entre 10 y 15 mm de la superficie de la cavidad y use deflectores o burbujeadores en los núcleos profundos.
- Elija la posición de la puerta de manera que las líneas de soldadura queden alejadas de las protuberancias que soportan carga y de las áreas visibles de clase A.
Una revisión sólida de DFM señala líneas de soldadura cerca de protuberancias que soportan carga, marcas de hundimiento frente a caras visibles, esquinas sin ventilación que atrapan gas y circuitos de enfriamiento que no pueden soportar una presión de agua de 8 a 10 bares.
Los moldes de conectores de mazos de cables se juzgan por el control de flash y desplazamiento del núcleo más que por la clase de superficie, por lo que el Molde de inyección de mazo de cables ABS para automóviles normalmente tiene una puerta central con relleno equilibrado para mantener consistentes las secciones delgadas alrededor de las terminales.
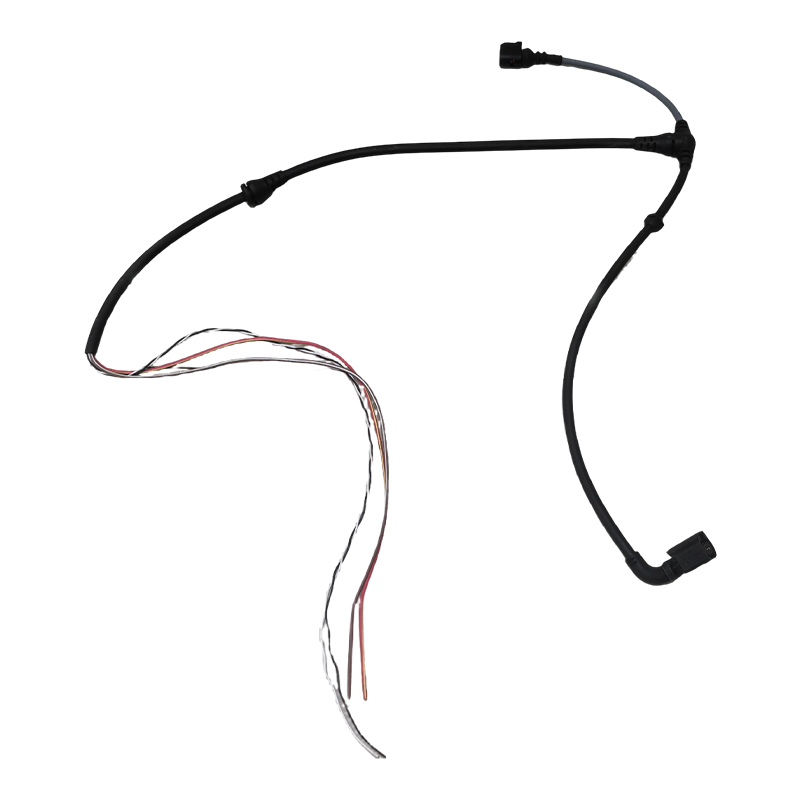 Proveedores al por mayor de moldes de inyección de mazos de cables ABS para automóviles, empresa, exportación Fanze T&M (Jiashan) Co., Ltd. es un proveedor, empresa y exportador de moldes de inyección de mazos de cables ABS para automóviles al por mayor de China. Este producto... Ver producto →
Para ver cómo estas reglas se adaptan a grandes estructuras interiores, lea el Principios de diseño de moldes para interiores de automóviles y selección de materiales. guía.
Preguntas frecuentes sobre estándares de moldes para automóviles
¿Por qué los proveedores de moldes para automóviles necesitan la certificación IATF 16949?
IATF 16949 es el sistema de gestión de calidad reconocido en toda la cadena de suministro automotriz. Demuestra que la organización puede controlar los datos de diseño, la construcción de herramientas, el muestreo y la medición. Para los compradores de moldes es la condición mínima de ingreso para cotizar programas OEM o Tier 1; sin él, un proveedor queda excluido de la mayoría de las solicitudes de cotización de automóviles.
¿Qué tolerancia puede tener un molde de inyección para automóviles en producción?
Un molde bien controlado suele contener /- 0,05 mm en dimensiones críticas y /- 0,10-0,15 mm en dimensiones generales según las clases ISO 20457. Las distancias de paso entre orificios pueden alcanzar /- 0,03 mm cuando el equilibrio de la puerta y el control de temperatura del molde son estables. El método de medición acordado debe ser parte del estudio MSA, no solo una lectura única de la CMM.
¿Qué significa VDI 3400 en una impresión de molde?
VDI 3400 es una escala de textura de aproximadamente VDI 12 a VDI 45 que define la profundidad del patrón de superficie; Los números más altos significan una textura más profunda y áspera. El patrón se aplica mediante electroerosión o grabado láser en la cavidad y se reproduce en cada pieza moldeada, por lo que las muestras de textura deben aprobarse antes del endurecimiento de la cavidad.
¿Cuántas inyecciones de prueba se necesitan antes de la PPAP?
La práctica típica es una etapa T1 para la corrección de la herramienta, luego una ejecución de estabilidad de 300 a 500 disparos en la máquina de producción con la ventana de proceso acordada. Las piezas de seguridad, como las cubiertas de las bolsas de aire y los soportes de carga, requieren recorridos más prolongados y pruebas adicionales antes de su aprobación.
Las respuestas siguen la lógica de aceptación utilizada en los programas de herramientas automotrices estándar; el documento de requisitos específicos del cliente sigue siendo la autoridad final sobre la evidencia.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora