es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Cómo reducir los defectos en el moldeo por inyección de interiores de automóviles: una guía práctica
Noticias de la industria
Cómo reducir los defectos en el moldeo por inyección de interiores de automóviles: una guía práctica
2026-09-09Tabla de contenidos
- 1 El costo de los defectos en el moldeo por inyección de interiores de automóviles
- 2 Tipos de defectos comunes y sus mecanismos
- 3 Diseño de piezas: eliminar defectos antes de cortar acero
- 4 Control de materiales: humedad, temperatura y consistencia
- 5 Diseño de moldes: donde decide el acero
- 6 Ajuste de procesos: la última línea de defensa
- 7 Inspección: cerrando el círculo
- 8 Conclusión: un enfoque sistemático para reducir las tasas de defectos
El costo de los defectos en el moldeo por inyección de interiores de automóviles
Un panel de moldura interior texturizado que muestra una línea de soldadura en su borde de alto brillo no es un accidente. Es el resultado posterior de la geometría de la pieza, la ubicación de la puerta, la condición del material y la configuración del proceso fijados antes del primer disparo de prueba. Una vez que un defecto se hace visible en una pieza de producción, la causa raíz generalmente se decidió en una etapa anterior de la cadena.
Las piezas interiores se encuentran entre los productos moldeados por inyección más exigentes. Están al alcance de la mano, de modo que la vista capta la variación de brillo, las marcas de hundimiento y las líneas testigo. También conllevan responsabilidades funcionales: las cubiertas de las bolsas de aire deben rasgarse siguiendo una línea predecible, las rejillas de ventilación deben girar suavemente y los clips deben sobrevivir al ensamblaje. Un defecto que se escapa de la planta significa retrabajo, desperdicio, retrasos en el PPAP o envíos rechazados en el muelle del cliente.
Por lo tanto, la reducción de defectos es una secuencia de decisiones que abarcan el diseño de piezas, el control de materiales, el diseño de moldes, el ajuste de procesos y la inspección. Cada etapa se cubre a continuación.
Tipos de defectos comunes y sus mecanismos
Cada defecto tiene una huella digital. Reconocer el mecanismo le indica qué etapa de la cadena cambiar.
| defecto | Mecanismo típico | donde aparece |
|---|---|---|
| marca de hundimiento | Una sección gruesa local se encoge más que la piel circundante, tirando de la superficie hacia adentro | Por encima de nervaduras, protuberancias y uniones gruesas |
| linea de soldadura | Dos frentes de fusión se encuentran sin unirse completamente | Alrededor de agujeros, inserciones o donde el flujo se divide |
| Marca de flujo/raya de tigre | El frente de flujo inestable crea bandas alternas brillantes y mate. | Grandes paneles planos, grandes longitudes de flujo |
| Tiro corto | El derretimiento se congela antes de llegar al final de la cavidad. | Costillas finas, bordes remotos, textura profunda. |
| Deformación | Contracción diferencial por enfriamiento no uniforme o orientación del material | Paneles planos, marcos, soportes. |
| destello | La presión de la cavidad supera la fuerza de sujeción o se escapa a través de espacios | Línea de separación, ubicación del pasador expulsor |
Cada defecto puede atacarse desde varias direcciones. Una línea de soldadura puede desplazarse según la posición de la puerta, reforzarse mediante una temperatura de fusión más alta u ocultarse según la textura de la superficie. La acción correcta depende de dónde se encuentra la pieza en su ciclo de desarrollo.
Diseño de piezas: eliminar defectos antes de cortar acero
El lugar más barato para prevenir un defecto es el modelo CAD. Un cambio en pantalla no cuesta nada; un cambio de acero endurecido cuesta tiempo y dinero.
Planificación del espesor de la pared
Mantenga el espesor nominal de la pared lo más uniforme posible. Para paneles estructurales interiores, un objetivo común es de 2,5 a 3,0 mm, pero el valor exacto depende del material y la longitud de la pieza. Evite secciones localmente gruesas: cada milímetro extra de espesor alarga el tiempo de enfriamiento y aumenta el riesgo de marcas de hundimiento en la superficie visible.
Cuando un cambio de espesor sea inevitable, hágalo gradual. Una relación de transición máxima de 1 a 1,5 entre secciones adyacentes limita la contracción diferencial y evita ondulaciones y tensiones internas.
Nervios, salientes y ángulos de salida
Las costillas son la fuente más frecuente de marcas de hundimiento en las partes interiores. Mantenga la base de las costillas en 50 a 60 por ciento del espesor nominal de la pared para proteger la superficie opuesta de clase A. Para un panel de ABS o PC/ABS de 2,8 mm, una base nervada de aproximadamente 1,5 mm suele ser segura. La misma lógica se aplica a los jefes: mantenga delgada la pared debajo del jefe o quítela.
Los ángulos de salida merecen atención porque la mayoría de las partes interiores tienen una veta de cuero o una textura fina. La textura aumenta la fricción contra la pared del molde, por lo que una pieza muy granulada puede necesitar de 2 a 3 grados de inclinación por lado en lugar del 1 grado que se usa en superficies lisas. Un tiro insuficiente provoca que la textura se raye durante la expulsión.
Agregue un radio de al menos 0,3 a 0,5 mm en las bases de las nervaduras y las esquinas internas. Las esquinas afiladas actúan como elevadores de tensión y reducen la resistencia al agrietamiento de los ajustes a presión y las líneas de rotura de las bolsas de aire.
Para una discusión más profunda sobre la revisión del diseño y la selección de materiales para aplicaciones interiores, nuestro Principios de diseño de moldes para interiores de automóviles y selección de materiales. La guía cubre la lógica desde la especificación de la pieza hasta el concepto de herramientas.
Control de materiales: humedad, temperatura y consistencia
La condición del material influye en la calidad de la superficie final más que la mayoría de las configuraciones del proceso.
Los materiales interiores comunes incluyen PP para paneles de puertas y soportes de molduras, ABS para molduras, PC/ABS para componentes estructurales y cubiertas de bolsas de aire, y PA6 donde se requiere resistencia al calor. Cada uno tiene una ventana de procesamiento definida y todos se comportan de manera diferente cuando cambia la condición del pellet.
La humedad es la causa oculta más común de defectos superficiales. ABS y PC/ABS son higroscópicos; en condiciones húmedas, absorben suficiente agua en cuestión de minutos para formar vetas plateadas y extensiones. Seque el material hasta un punto de rocío inferior a -30 °C durante dos a cuatro horas a entre 80 y 100 °C y comience la producción solo cuando el contenido de humedad esté por debajo del límite recomendado por el proveedor.
El remolido es un segundo punto de control. La chatarra debe mantenerse limpia y mezclada en una proporción constante. La variación en la proporción de triturado cambia el índice de flujo de fusión de un lote a otro, lo que se manifiesta como marcas de flujo o variación de brillo en las superficies interiores.
Diseño de moldes: donde decide el acero
Una vez que el diseño de la pieza está congelado, el molde es la segunda línea de defensa. Fija la trayectoria del flujo, el enfriamiento, la ventilación y la apariencia de cada superficie.
Posición de la puerta y llenado equilibrado
La posición de la puerta es la primera libertad de diseño que importa. Coloque las compuertas en superficies ocultas siempre que sea posible y dirija el flujo de modo que las líneas de soldadura aterricen en zonas de baja visibilidad. Las piezas más largas, como los soportes del panel de instrumentos, a menudo necesitan múltiples puertas; Luego, el sistema de canales debe equilibrarse para que todos los frentes de flujo se encuentren al mismo tiempo y presión. Un corredor desequilibrado provoca exceso de equipaje en una región y tiros cortos o huecos en otra.
Ventilación
Ventilación is easy to overlook and difficult to correct later. Channels 0.02 to 0.03 mm deep at the parting line and along ejector pins let air and volatiles escape as the melt advances. Without them, compressed air can burn the surface, create blush, or prevent full filling. Deep textures need generous venting because air is trapped in the texture valleys.
Enfriamiento y acabado superficial
El enfriamiento no uniforme es una de las principales causas de deformación. Los canales de enfriamiento deben seguir la geometría de la pieza, normalmente con una separación de 20 a 30 mm, y la diferencia de temperatura del molde a través de la pieza debe permanecer dentro de aproximadamente 5°C. El enfriamiento conformado, donde el canal coincide con el contorno de la pieza, se usa cada vez más en piezas interiores con curvas complejas.
El acabado superficial debe especificarse sin ambigüedades. Una superficie pulida como espejo expone pequeños defectos, mientras que una textura consistente oculta pequeñas líneas de flujo y hundimiento. Cambiar la textura después de la primera prueba requiere volver a trabajar el acero, así que acuerde el grado de clase A desde el principio.
Los fabricantes de herramientas experimentados traducen estos requisitos en acero fiable. un molde de inyección del marco del panel de instrumentos , por ejemplo, combina un panel largo y plano, tolerancias estrictas alrededor de la apertura del airbag y una superficie que coincide con el revestimiento circundante. En la revisión del diseño del molde es donde se eliminan o se aceptan esos riesgos.
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
Para obtener una descripción general más amplia de las herramientas para diferentes componentes interiores, nuestro Moldes de inyección de piezas de plástico para interiores de automóviles La categoría cubre ventilaciones, carcasas de bolsas de aire, paneles tapizados y sistemas de almacenamiento.
Ajuste de procesos: la última línea de defensa
El mejor molde todavía produce defectos si el proceso no se desarrolla y controla cuidadosamente.
Utilice un perfil de velocidad de inyección por etapas en lugar de una velocidad de llenado única. Una primera etapa lenta evita las vacilaciones en la entrada, una etapa intermedia rápida llena las nervaduras delgadas antes de que la masa fundida se enfríe y una desaceleración final antes de que la cavidad esté llena evita picos de presión y destellos.
La presión del embalaje compensa la contracción volumétrica. Las marcas de hundimiento sobre las nervaduras y protuberancias se corrigen durante el empaque, pero solo si la presión es suficiente y se mantiene hasta que la compuerta se congele. El embalaje excesivo crea tensión residual que luego aparece como blanqueamiento por tensión en superficies texturizadas o grietas en los ajustes a presión.
La temperatura del molde afecta el brillo, la fluidez y la deformación al mismo tiempo. Un panel interior de PP normalmente funciona a una temperatura de 40 a 60 °C, mientras que una pieza texturizada de PC/ABS puede necesitar de 60 a 80 °C para reproducir la veta de manera confiable. Los mejores puntos de ajuste provienen de un diseño de experimentos breve que varía la temperatura de fusión, la velocidad de inyección, la presión de empaque y la temperatura del molde en función de los requisitos de apariencia y dimensiones.
El entorno de producción también importa. La humedad afecta el tiempo de secado entre el almacenamiento y la tolva, y una purga insuficiente del barril entre los cambios de color deja rayas en las piezas de colores claros.
Los componentes complejos enfatizan todas estas variables a la vez. un Molde de inyección de piezas de plástico para ventilación de aire acondicionado automotriz , con rejillas de paredes delgadas e interfaces estrechas con el tablero, obliga al desarrollador del proceso a equilibrar el llenado, el empaque y el enfriamiento simultáneamente.
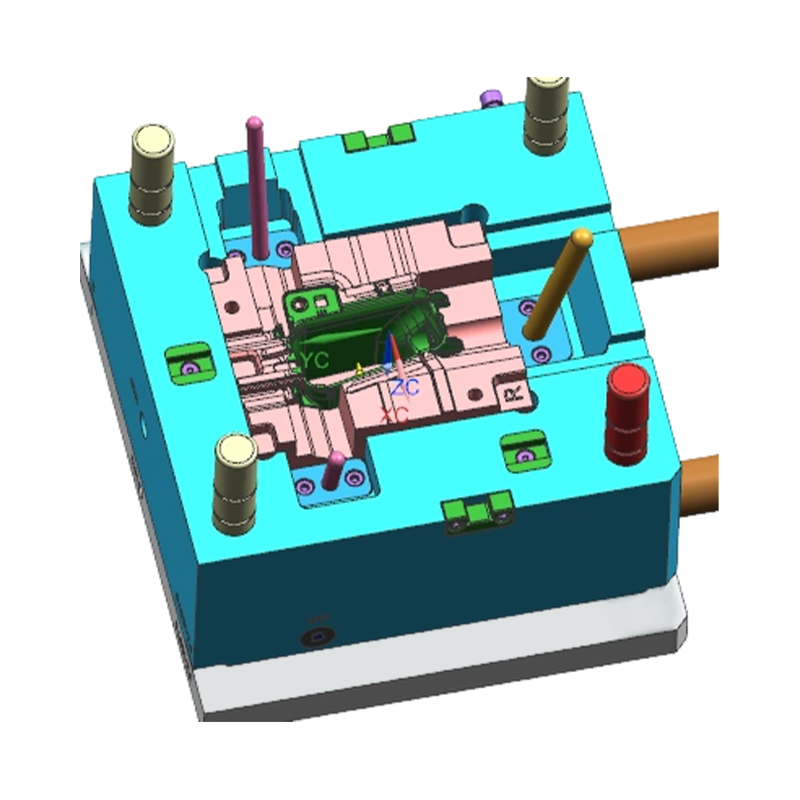 Proveedor al por mayor de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz al por mayor de China, empresa, exportación... Ver producto →
Inspección: cerrando el círculo
La inspección por sí sola no reduce los defectos, pero le indica si sus contramedidas funcionan.
La inspección visual debe realizarse bajo luz estandarizada. Una pieza puede verse bien a la luz del día y fallar bajo las lámparas de la sala de exposición, por lo que las condiciones de iluminación y las placas de referencia para textura y brillo deben acordarse antes de la producción en serie.
Enfoque la inspección dimensional en las características que causan problemas de ensamblaje: ranuras de clip, espacios y nivelación en las interfaces del panel y espesor de la línea de desgarro de la bolsa de aire. Calcule Cpk para estas características y actúe cuando caiga por debajo de 1,33 , especialmente cuando se trata de seguridad.
Supervise el proceso con SPC sobre la temperatura de fusión, la presión de inyección y el tiempo del ciclo para detectar la deriva antes de que se fabrique una pieza defectuosa. Un proceso estable y documentado que se ejecuta según las prácticas IATF 16949 produce tasas de defectos mucho más bajas que uno en el que cada turno se ajusta según la sensación.
Conclusión: un enfoque sistemático para reducir las tasas de defectos
Reducir los defectos es una secuencia de decisiones conectadas, no una solución única. El diseño de la pieza debe respetar el espesor de la pared y la inclinación, el manejo del material debe controlar la humedad y la consistencia del triturado, el diseño del molde debe equilibrar el llenado, el enfriamiento y la ventilación, y el proceso debe desarrollarse con datos. Si se pierde un eslabón, los demás no podrán compensarlo por completo.
La economía justifica el esfuerzo. Un panel con un tasa de defectos del 5 por ciento a un coste unitario de diez dólares genera cinco mil dólares de desperdicio por cada diez mil piezas, sin contar el trabajo de repaso y el riesgo de detener la línea de montaje del cliente.
Incorporar temprano al socio de herramientas y moldeo acorta la curva de aprendizaje. Fanze T&M ha combinado el desarrollo de moldes y el moldeo por inyección desde 2005, suministrando a la cadena de suministro automotriz soluciones como el Molde de inyección de la cubierta de la carcasa del airbag del conductor , donde el flujo de fusión alrededor de la línea de corte decide tanto la apariencia como la seguridad.
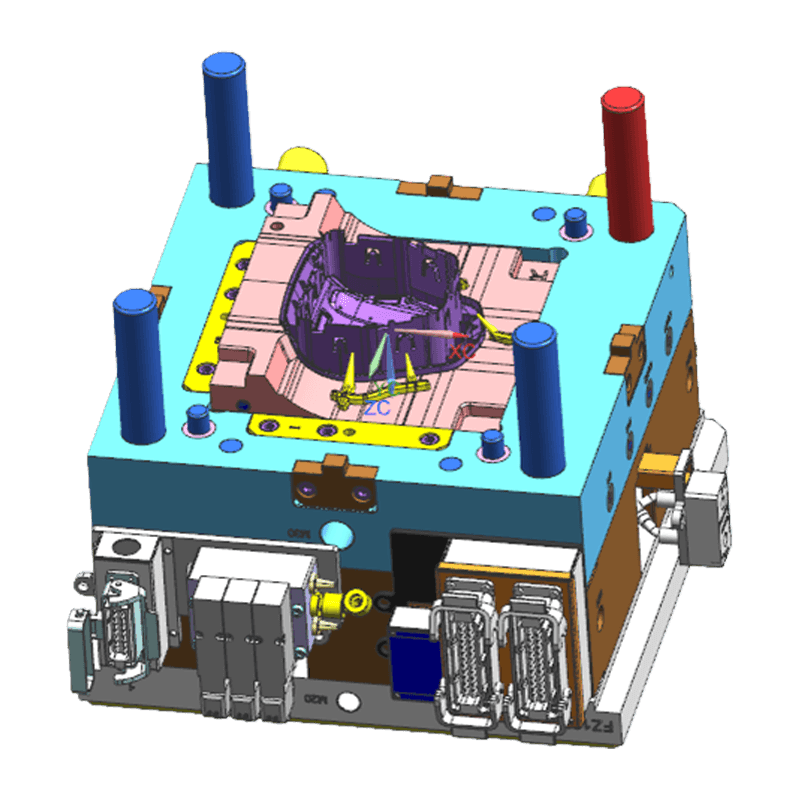 Venta al por mayor de moldes de inyección de carcasa/cubierta de airbag para conductor, empresa, exportación Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de cubiertas/carcasas de airbag para conductores al por mayor de China, este producto... Ver producto →
Si está evaluando proveedores, la descripción general de Elegir un moldeador por inyección para componentes del tablero. enumera los criterios prácticos para revisar la capacidad del proceso, los sistemas de calidad y la experiencia del proyecto antes de cortar el metal.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora