es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Cómo el acabado de la superficie del molde afecta las piezas interiores de automóviles: textura, brillo y costo
Noticias de la industria
Cómo el acabado de la superficie del molde afecta las piezas interiores de automóviles: textura, brillo y costo
2026-09-16Tabla de contenidos
- 1 El acabado de la superficie del molde controla el brillo, la veta, la sensación y el costo.
- 2 Los grados SPI y los números VDI son el atajo para las especificaciones
- 3 El alto brillo y la veta texturizada fallan en diferentes lugares
- 4 Fuerzas de grano más profundas Decisiones sobre calado, acero y línea de partición
- 5 El costo sigue al final: los espejos son el final caro
- 6 Haga coincidir el acabado con la pieza, no con el panel de estado de ánimo.
- 7 Preguntas sobre acabados superficiales que los compradores hacen con más frecuencia
- 7.1 ¿Una calificación SPI más alta siempre significa una mejor parte interior?
- 7.2 ¿Se puede cambiar el acabado de la superficie del molde después de las primeras muestras?
- 7.3 ¿Cómo se debe escribir el acabado superficial en un dibujo?
- 7.4 ¿Qué hace Fanze T&M antes de cortar acero en proyectos de interiores?
Retire un panel embellecedor de la consola central de la máquina de moldeo y quedará impecable. Instálelo en un automóvil estacionado bajo el sol de verano y el reflejo en el parabrisas contará una historia diferente. Esa diferencia se decide semanas antes en la revisión del diseño del molde, cuando se especifica el acabado de la cavidad de acero. Para piezas interiores de automóviles, la elección entre una cavidad pulida como espejo, un acabado fino de grano 600 o un grano VDI 30 controla el brillo, la visibilidad de los rayones, la sensación táctil y el costo de las herramientas mucho antes de que la resina ingrese al molde.
Fanze T&M (Jiashan) Co., Ltd., una empresa de moldeo de precisión con certificación IATF 16949 que opera desde 2005, fabrica moldes de inyección para interiores de automóviles para salidas de aire, consolas centrales, marcos de paneles de instrumentos y carcasas de bolsas de aire. La pregunta más frecuente de los clientes en la etapa de revisión del desarrollo del producto no es sobre el tonelaje o el tiempo del ciclo. Es: ¿qué acabado superficial debe llevar esta herramienta y cuánto cuesta ese acabado? Esta guía explica cómo el acabado de la superficie del molde afecta la apariencia, la durabilidad y la economía de las piezas que los ocupantes realmente tocan.
El acabado de la superficie del molde controla el brillo, la veta, la sensación y el costo.
El acabado de la superficie del molde determina cómo una pieza interior refleja la luz, cómo se siente al tacto, qué tan rápido se raya y cuánto cuesta construir la herramienta, por lo que la decisión debe tomarse antes de cortar el acero.
Durante el moldeo por inyección, la superficie de la cavidad se replica en la superficie de la pieza. Una cavidad pulida produce una pieza brillante; una cavidad grabada produce un grano mate. Dos piezas moldeadas en la misma resina, con el mismo espesor de pared y el mismo tiempo de ciclo, pueden parecer materiales diferentes simplemente por el acabado del acero. Es por eso que los programas de piezas interiores especifican el acabado en el contrato de herramientas, no después de las primeras pruebas.
Los grados SPI y los números VDI son el atajo para las especificaciones
Los grados SPI y los números VDI 3400 son los dos sistemas abreviados estándar para especificar una superficie de molde medible, y un fabricante de moldes experimentado los interpreta de manera idéntica.
Los SPI A a D describen superficies de herramientas progresivamente más rugosas, desde caras de espejo pulidas con diamante hasta acabados granallados con perlas de vidrio. Los números VDI 3400 hacen lo mismo con la textura: del 21 al 24 es un grano fino y de perfil bajo, del 27 al 33 cubre el acabado interior típico y del 36 al 42 se acerca al grano profundo similar al cuero.
| terminar la clase | Carácter superficial | Rango típico de Ra | Uso interior típico |
| SPI A (A-1 a A-3) | Espejo en acero pulido de alto brillo. | Ra por debajo de 0,05 a aproximadamente 0,1 micrones | Molduras decorativas, paneles oscuros brillantes, superficies de lentes visibles |
| SPI B (B-1 a B-3) | Acabado de lijado fino, de 800 a 400 granos. | Ra alrededor de 0,1 a 0,8 micrones | Piezas de instrumentos de bajo brillo, soportes pintados, paneles secundarios |
| SPI C (C-1 a C-3) | Acabado de piedra, grano 600 hasta 320. | Ra alrededor de 0,8 a 1,6 micrones | Soportes estructurales, áreas enmascaradas, superficies no visibles. |
| SPI D y VDI 21-42 | Grano granallado o grabado químicamente | Ra alrededor de 1,1 a 12,5 micrones | Salidas de aire, consolas centrales, paneles IP, cubiertas de airbag |
El alto brillo y la veta texturizada fallan en diferentes lugares
Una superficie SPI A de alto brillo vende el coche en la sala de exposición, mientras que un VDI de 27 a 36 granos protege el habitáculo del deslumbramiento y oculta el desgaste diario, por lo que la elección correcta depende de dónde se asienta la pieza y de la frecuencia con la que se toca.
El brillo y la veta son compensaciones, sin niveles de calidad. La superficie de un espejo se considera premium bajo la iluminación de la sala de exposición, pero exponen huellas dactilares, polvo y finos rayos a los pocos días de uso. Una superficie texturizada absorbe las mismas marcas, pero suaviza los reflejos y añade una calidad táctil que muchos fabricantes de automóviles ajustan deliberadamente.
Alto brillo (SPI A)
Profundidad visual y reflejos de "aspecto húmedo" en colores oscuros.
Muestra huellas dactilares, polvo y microarañazos rápidamente en los puntos de contacto.
Se desmolda con más fricción en paredes profundas; Las marcas de arrastre visibles son un riesgo real.
Requiere alta temperatura del molde y acero pulido sin defectos.
Grano texturizado (VDI 27-36)
Aspecto mate con brillo estimadamente en el rango de 1,5 a 4 GU.
Oculta marcas de remolinos, marcas de manipulación y rayones leves.
Baja el parabrisas y muestra reflejos durante la conducción diurna.
Necesita ángulo de tiro, cierres limpios y veta consistente en las piezas acopladas.
Un grano de 30 a 60 micras no elimina las rayaduras; los esconde. Un rasguño que es obvio en la superficie de un espejo pasa desapercibido cuando la superficie circundante tiene un grano de VDI 30 o más.
Fuerzas de grano más profundas Decisiones sobre calado, acero y línea de partición
Una textura de molde más profunda exige más ángulo de desmoldeo, acero más limpio y un control más estricto de los cierres, porque la textura queda grabada en la cavidad y se convierte en una parte fija de la geometría.
La textura se aplica mediante grabado químico después de mecanizar y pulir la cavidad. Cuanto más profundo sea el grabado, más agresiva será la eliminación del acero y más deberá compensar el diseño del molde. Cinco comprobaciones son las más importantes en la revisión del diseño.
Pasar de VDI 24 a VDI 42 en la misma pared lateral puede aumentar el calado requerido desde aproximadamente 1 grado hasta 8 grados, suficiente para forzar un rediseño de nervaduras profundas o geometría de ajuste a presión. Estas relaciones se tratan en detalle en nuestra guía sobre Principios de diseño de moldes de piezas de plástico para interiores de automóviles. .
El costo sigue al final: los espejos son el final caro
Las horas de acabado aumentan excesivamente a medida que el objetivo pasa de una textura profunda a un pulido de espejo, y las herramientas interiores de múltiples cavidades de gran tamaño hacen esa diferencia en semanas de tiempo de entrega adicional.
El grabado de textura es un proceso químico definido con tiempos predecibles. El pulido de espejos es un trabajo manual y cada inspección de una superficie de clase A conlleva riesgos de reprocesamiento. El siguiente cuadro muestra el esfuerzo de acabado típico para un conjunto de cavidades medianas, con una textura VDI 33 utilizada como base.
En una herramienta de marco de panel de instrumentos complejo con inserciones grandes, la diferencia entre VDI 30 y SPI A-1 no son unas pocas horas extra. Son múltiples pasadas de acabado, secuencias abrasivas más finas y un entorno limpio lo que evita que se incruste polvo en una superficie espejada. Los proyectos que necesitan una claridad similar a la óptica llevan esta lógica más allá; nuestras notas sobre moldura de PC transparente de alto brillo Explique el lado del material y del proceso de las superficies de los espejos.
Haga coincidir el acabado con la pieza, no con el panel de estado de ánimo.
Cada parte interior tiene un requisito dominante (control del deslumbramiento, resistencia al rayado, sensación o brillo decorativo) y el acabado correcto sigue ese requisito en lugar de una referencia de estilo.
La misma filosofía de textura no se aplica en toda la cabina. Una salida de aire granulada que controla el reflejo del parabrisas es incorrecta si se usa la misma veta en un panel que el cliente espera que sea brillante. La siguiente tabla enumera los acabados que Fanze T&M incluyen específicamente en los programas de interiores de automóviles.
| grupo de piezas | Acabado recomendado | razon principal |
| Lamas de ventilacion de aire acondicionado | VDI 28-30 grano mate | Limita el reflejo en la línea de visión del conductor; Sensación constante en la punta de los dedos para el ajuste de la paleta. |
| Paneles laterales de la consola central | VDI 24-27 o SPI B | Equilibre la resistencia a las huellas dactilares con la facilidad de limpieza en una superficie que se toca con frecuencia. |
| Marco del panel de instrumentos | SPI A-3 a B-1 con resina de bajo brillo | Agrega profundidad al marco visible sin crear reflejos de espejo en el parabrisas. |
| Fundas para airbags de conductor y pasajero | Grano VDI 30 controlado | Oculta la costura de despliegue y mantiene el deslumbramiento bajo al mismo tiempo que conserva un patrón de desgarro predecible. |
| Cubiertas para altavoces del tablero | VDI 30-33 grano | Enmascara la geometría de los orificios y las líneas de soldadura manteniendo una textura uniforme de la cabina. |
Estas decisiones se encuentran dentro de la etapa de revisión del desarrollo de productos que Fanze T&M realiza con los clientes antes de realizar el pedido de acero para herramientas. La empresa ha entregado un Molde de inyección de ventilación de aire acondicionado para automóviles con cavidades mate afinadas, Moldes de inyección del panel de ajuste de la consola central. para superficies tocadas y un molde de inyección del marco del panel de instrumentos donde había que equilibrar el bajo brillo y la estabilidad dimensional. La clase de acabado, el grado de resina y la profundidad de la textura se revisan como un solo sistema, no como elementos separados. Para los programas del tablero, el lado material de este saldo está cubierto en nuestra comparación de selección de material de moldeo por inyección del tablero .
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
 Venta al por mayor de moldes de inyección para paneles de moldura de consola central, empresa y exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas, exportadores y fabricantes de moldes de inyección de paneles de molduras de consolas centrales al por mayor de China... Ver producto →
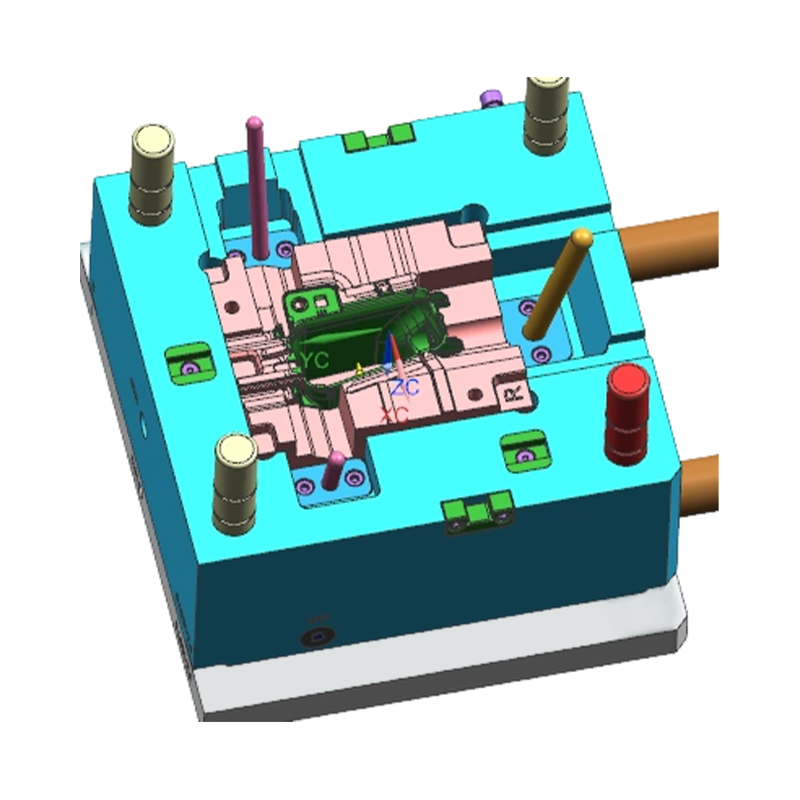 Proveedor al por mayor de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz al por mayor de China, empresa, exportación... Ver producto →
Definir el final temprano. Proporcione una placa de textura o una muestra de referencia. Confirme los ángulos de salida antes de cortar acero e incluya la clase SPI o VDI más el objetivo GU en la orden de compra. Las piezas seguirán siendo juzgadas a simple vista y con la punta de los dedos dentro del vehículo, y el acabado escrito en el dibujo de la herramienta es lo que hace que ese juicio sea predecible.
Preguntas sobre acabados superficiales que los compradores hacen con más frecuencia
¿Una calificación SPI más alta siempre significa una mejor parte interior?
No. SPI A-1 en una consola oscura que se toca con frecuencia muestra rayos en forma de remolino en cuestión de semanas, mientras que un grano VDI 30 permanece visualmente estable durante años. Elija el grado que coincida con la exposición de la pieza a la luz, el tacto y la limpieza, no el pulido más alto disponible.
¿Se puede cambiar el acabado de la superficie del molde después de las primeras muestras?
Sí, pero sólo en una dirección práctica. Una cavidad pulida se puede grabar químicamente hasta obtener un grano más profundo, porque el grabado elimina el acero. La eliminación de una textura para volver a un Ra más bajo normalmente requiere mecanizado o reparación por soldadura de la cavidad, lo que cambia las dimensiones y las condiciones de cierre. Por eso la decisión sobre el acabado debe preceder al corte del acero.
¿Cómo se debe escribir el acabado superficial en un dibujo?
Utilice códigos, sin adjetivos. Escriba "VDI 30 en superficies visibles, brillo de 2 a 4 GU a 60 grados, SPI B-3 en caras de cierre, la textura se detiene 1,0 mm antes de los cierres, inclinación mínima de 3 grados en paredes texturizadas". Una especificación codificada es mensurable, comparable y controlable en el informe de inspección.
¿Qué hace Fanze T&M antes de cortar acero en proyectos de interiores?
Bajo el sistema IATF 16949, Fanze T&M revisa cada superficie visible en la fase de desarrollo del producto, valida el borrador con la profundidad de la textura, confirma los objetivos de resina y brillo con el cliente y acuerda la clase SPI o VDI antes de construir el molde. Las muestras de superficie y las piezas de primera toma se comparan con ese acuerdo.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora