es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Molde de prototipo versus molde de producción para piezas de automóviles: costo, plazo de entrega y cuándo utilizarlo
Noticias de la industria
Molde de prototipo versus molde de producción para piezas de automóviles: costo, plazo de entrega y cuándo utilizarlo
2026-10-14Tabla de contenidos
- 1 ¿Qué es un prototipo de molde?
- 2 ¿Qué es un molde de producción?
- 3 Molde prototipo versus molde de producción: comparación lado a lado
- 4 Material de herramienta y diferencias de proceso.
- 5 Realidad del costo, plazo de entrega y volumen.
- 6 ¿Cómo decidir: molde prototipo o molde de producción?
- 7 Errores comunes que aumentan el costo del programa
- 8 Trabajar con un fabricante de moldes en ambas rutas de herramientas.
- 9 Preguntas frecuentes
Un programa de piezas interiores de Nivel 1 duró 16 semanas desde el inicio de la producción cuando el cliente revisó la geometría de la cubierta de despliegue de la bolsa de aire. La herramienta de producción endurecida no podía absorber el cambio sin un retrabajo de cuatro meses, por lo que ingeniería ordenó un molde prototipo de aluminio, lo cortó en tres semanas y procesó 2000 muestras de validación mientras se construía la herramienta de acero corregida. Esa secuencia funcionó porque el equipo sabía exactamente lo que un molde prototipo puede demostrar y lo que no. Esta guía compara moldes de prototipos y moldes de producción para piezas de plástico para automóviles en función del material de la herramienta, el costo, el tiempo de entrega, el control dimensional, el acabado de la superficie y el riesgo del programa, y luego cierra con una ruta de decisión y preguntas frecuentes.
¿Qué es un prototipo de molde?
Un molde prototipo, también llamado herramientas blandas o herramientas puente, es un molde de inyección de bajo costo construido para producir una cantidad limitada de piezas de plástico para la validación del diseño, pruebas de ajuste y funcionamiento y construcciones de preproducción.
Los moldes de prototipos automotrices generalmente se cortan de aluminio 7075-T6 o, con menos frecuencia, de acero preendurecido P20, con una cavidad simple o doble, líneas de enfriamiento perforadas rectas y entrada simplificada. Su trabajo es generar piezas para validación, no optimizar el tiempo del ciclo. Para piezas interiores como cubiertas de bolsas de aire, portaequipajes centrales y conjuntos de portavasos, un prototipo de molde generalmente realiza entre 500 y 5000 disparos antes de que el desgaste o la desviación dimensional fueren una reparación.
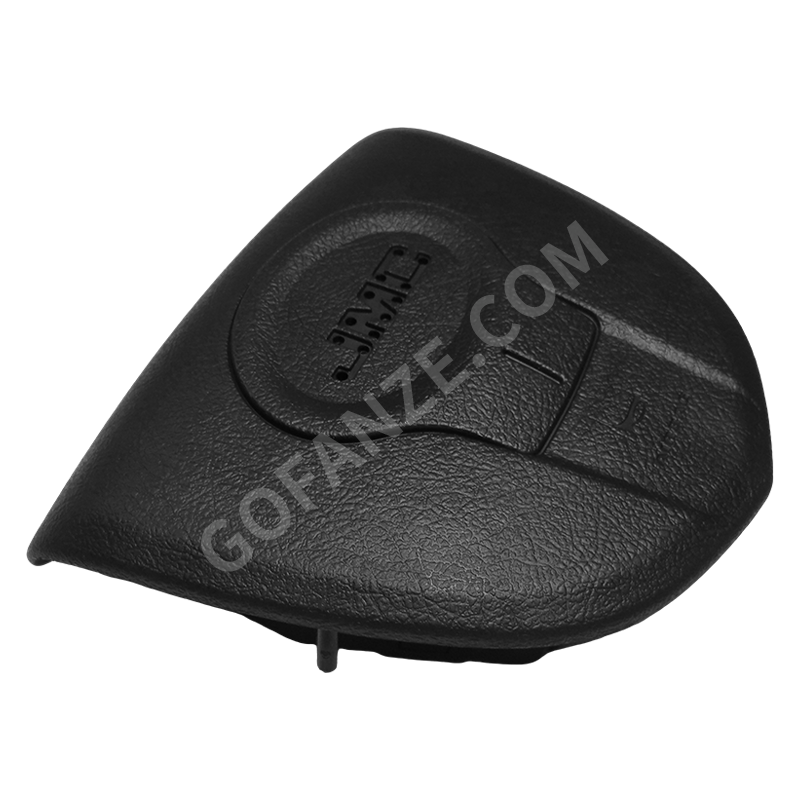
Las piezas prototipo se utilizan en pruebas de despliegue de bolsas de aire en trineos de choque, comprobaciones de embalaje, estudios ergonómicos y muestras iniciales de clientes. el Molde de inyección de cubierta de despliegue PAB del airbag del pasajero Es un caso clásico: las fuerzas de despliegue y el comportamiento de las bisagras deben validarse meses antes de que la herramienta de acero esté lista.
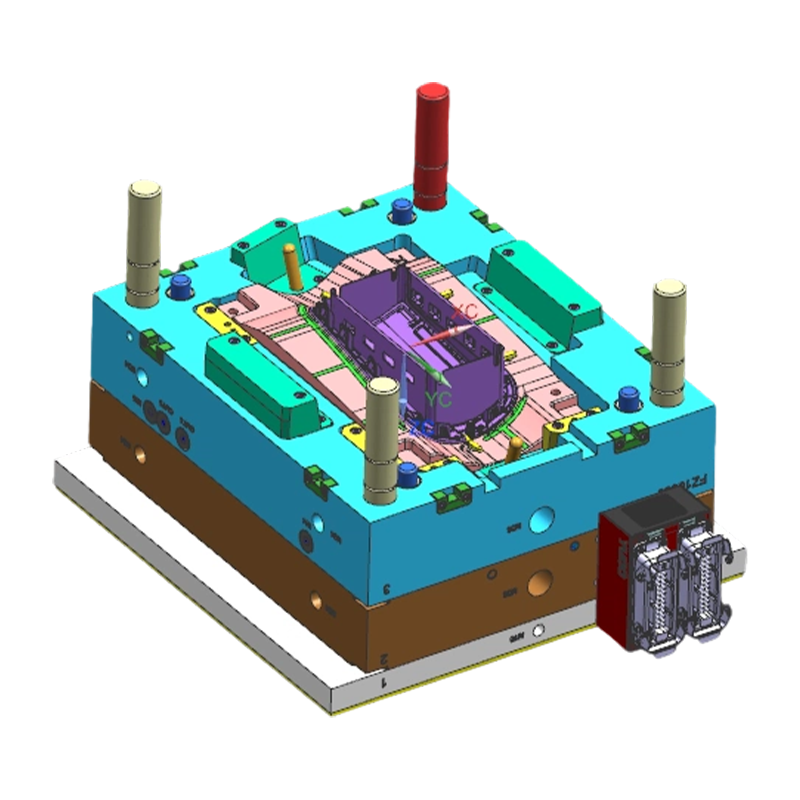 Proveedores al por mayor de moldes de inyección de cubierta de despliegue de airbag de pasajero (PAB), Comp Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de cubierta de despliegue de airbag de pasajero (PAB) al por mayor de China, empresa, exportador, Thi... Ver producto →
¿Qué es un molde de producción?
Un molde de producción, o herramientas duras, es un molde de inyección de acero endurecido diseñado para una producción automotriz sostenida de alto volumen bajo el control de proceso IATF 16949.
Los moldes de producción para piezas de plástico para interiores de automóviles se mecanizan a partir de acero para herramientas H13, S136 o 2316, se endurecen a 46 a 52 HRC y luego se equipan con sistemas de canal caliente, enfriamiento conforme y cavidades pulidas o grabadas con precisión. Un molde de producción bien mantenido ejecuta de 300.000 a más de 1.000.000 de disparos manteniendo /-0,02 a 0,05 mm en dimensiones críticas.
Dos requisitos obligan a utilizar herramientas duras en cada programa en serie. En primer lugar, las normas de calidad del cliente según IATF 16949 y PPAP exigen que las piezas de PPAP provengan de la herramienta de producción y del proceso de producción. En segundo lugar, muchas resinas automotrices son abrasivas: la PA66 GF30 en los conectores del mazo de cables y los soportes de la palanca de cambios borra una cavidad de aluminio en unas pocas millas de disparos. Los moldes de producción agregan TiN o cromado en las zonas de alto desgaste para alcanzar el rango de un millón de ciclos.
La estructura de costos difiere tanto en tipo como en grado: entre 50.000 y 500.000 dólares por la herramienta, entre 12 y 30 semanas de construcción y un plan de mantenimiento que rastrea cada disparo. El comercio se amortiza en costo por pieza, tiempo de ciclo y estabilidad dimensional a lo largo de los años de producción.
Molde prototipo versus molde de producción: comparación lado a lado
Los moldes prototipo y los moldes de producción difieren en el material de la herramienta, el costo, el tiempo de entrega, la vida útil, la tolerancia, el acabado de la superficie, el diseño de enfriamiento, la ventana de resina y el volumen del programa: nueve factores que deciden la compra.
| Material de la herramienta | Aluminio 7075-T6, acero preendurecido P20 | H13, S136, acero para herramientas 2316, 46 a 52 HRC |
| Costo del molde | $8,000 a $30,000 | $50,000 a $500,000 |
| Construir plazo de entrega | 2 a 6 semanas | 12 a 30 semanas |
| esperanza de vida | 500 a 5000 disparos | 300.000 a 1.000.000 de disparos |
| Tolerancia dimensional | /-0,1mm | /-0,02 a 0,05 mm |
| Acabado superficial | SPI B-2 a A-3, áreas pequeñas | SPI A-1, pulido y grabado de texturas |
| Diseño de refrigeración | Taladrado recto, limitado | Refrigeración conformada, regulada térmicamente |
| ventana de resina | Temperatura baja a media, no abrasivo | Gama completa que incluye PA66 GF30, PEEK |
| Volumen típico del programa | 1 a 5.000 piezas | 50.000 piezas |
Los valores son rangos típicos de la industria, sin garantías; una herramienta de panel de instrumentos grande de Clase A puede superar estas cifras sustancialmente.
Material de herramienta y diferencias de proceso.
El material de la herramienta decide todo en el futuro: qué tan rápido corre el molde, qué tan ajustadamente mantiene las dimensiones y cuánto tiempo sobrevive al polímero.
Comportamiento térmico y tiempo de ciclo.
El aluminio conduce el calor aproximadamente de 3 a 4 veces más rápido que el acero para herramientas, por lo que un prototipo de molde alcanza la temperatura de moldeo rápidamente. Pero el aluminio es blando, alrededor de 150 BHN versus 46 a 52 HRC para el acero endurecido, y se desvía bajo un alto tonelaje de sujeción o presión de inyección. Un molde de producción con enfriamiento conforme mantiene uniforme la temperatura de la superficie de la cavidad durante 100.000 ciclos, que es la verdadera fuente de dimensiones repetibles.
Polímeros abrasivos y desgastados.
Las resinas rellenas de vidrio, como PA66 GF30 y PBT GF30, son estándar en conectores de mazos de cables, soportes de engranajes y soportes de montaje para automóviles. Los datos del taller muestran que las cavidades de aluminio pierden definición de los bordes después de 3000 a 5000 disparos con estos materiales. El acero endurecido con TiN o cromado es la única respuesta confiable para programas de varios años.
Acabado superficial y apariencia.
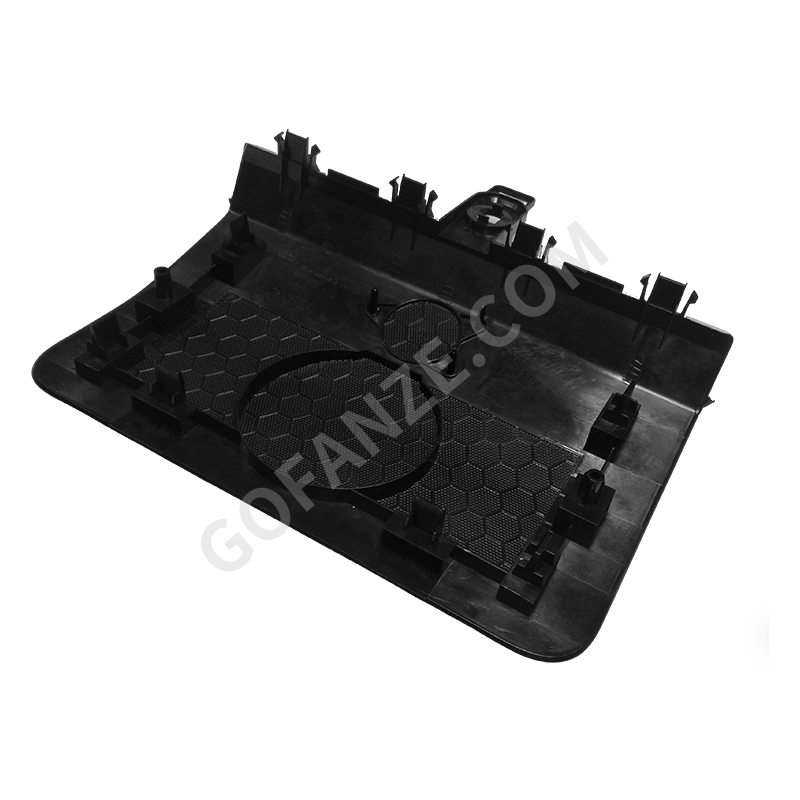
Superficies interiores de clase A, como Moldes de inyección del panel de ajuste de la consola central. requiere un pulido de espejo y un grabado de texturas que sólo el acero endurecido puede realizarse durante cientos de millas de ciclos. El prototipo de aluminio puede alcanzar SPI B-2 o A-3 en áreas pequeñas, pero la aprobación de la apariencia debe provenir de la herramienta de producción. La lógica de selección completa se trata en nuestra guía para Principios de diseño de moldes de inyección para interiores de automóviles y selección de materiales. .
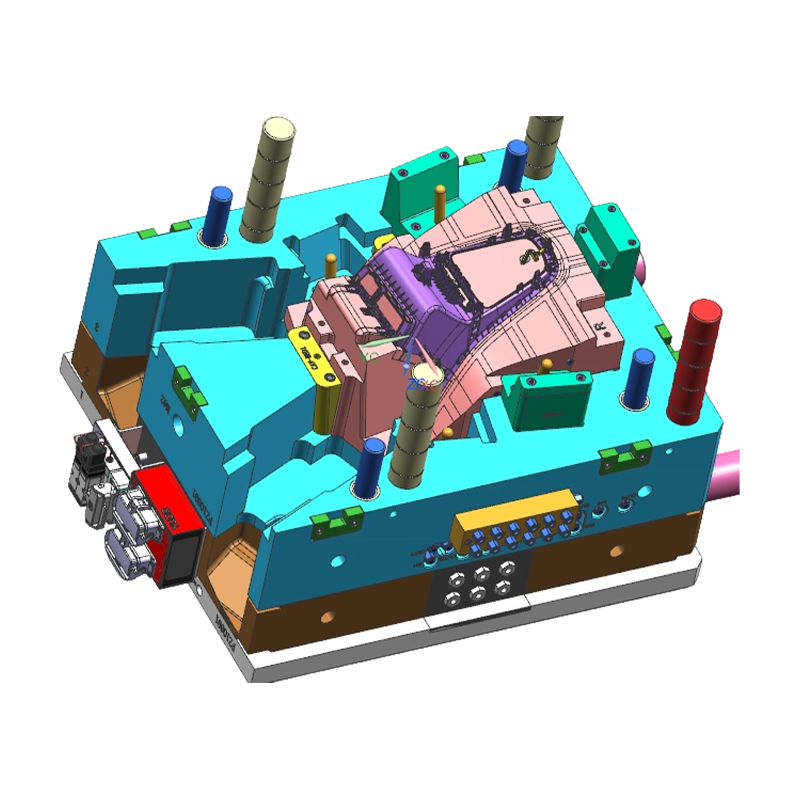 Venta al por mayor de moldes de inyección para paneles de moldura de consola central, empresa y exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas, exportadores y fabricantes de moldes de inyección de paneles de molduras de consolas centrales al por mayor de China... Ver producto →
Realidad del costo, plazo de entrega y volumen.
Los moldes prototipo funcionan entre el 10 y el 20 por ciento del costo del molde de producción y llegan a las primeras muestras en 2 a 6 semanas, pero los moldes de producción ganan en costo por pieza y repetibilidad una vez que el volumen supera los pocos kilómetros de piezas.
El número oculto es el costo por pieza. Los moldes prototipo ejecutan ciclos más lentos, requieren más manipulación manual y requieren controles dimensionales frecuentes, por lo que su costo por pieza suele ser de 2 a 3 veces mayor que el de un molde de producción. El cruce de costos total entre las dos rutas de herramientas generalmente arroja entre 5000 y 15 000 piezas para un componente interior de tamaño mediano.
¿Cómo decidir: molde prototipo o molde de producción?
Seleccione un prototipo de molde cuando el diseño no esté congelado, el volumen sea inferior a 5000 piezas, la resina no sea abrasiva y /-0,1 mm cumpla con el dibujo. Seleccione un molde de producción cuando PPAP, apariencia Clase A o volúmenes superiores a 50 000 piezas estén dentro del alcance.
Seis factores impulsan la decisión:
- Estado de congelación del diseño. Los cambios después del corte del acero cuestan de 3 a 5 veces más ejecutar.
- Volumen total y pico. Utilice el volumen total del programa, sin tarifa mensual.
- Abrasividad de la resina y temperatura de moldeo. Las resinas rellenas de vidrio o de alta temperatura descartan el aluminio.
- Requisitos dimensionales. /-0,05 mm o más apretado significa herramientas de producción.
- Documentos de calidad del cliente. PPAP requiere piezas moldeadas a partir de la herramienta de producción.
- Momento de inicio de producción. Si el período es inferior a 10 semanas, un prototipo de molde puede ser el único camino hacia una validación temprana.
Una vez que se revisan los factores, un camino de seis pasos mantiene la decisión repetible:
- Confirme la clase de pieza y las reglas PPAP del cliente.
- Congele el diseño o defina una ventana de cambio controlada.
- Estimar los volúmenes totales y máximos del programa.
- Haga coincidir la resina con el material de la herramienta.
- Establezca la tolerancia y la envolvente de apariencia.
- Ejecute una revisión DFM de herramientas con el fabricante del molde.
Para las piezas del tablero y la rejilla de los altavoces, los requisitos de planitud y espesor de la pared son lo suficientemente estrictos como para que la decisión sobre las herramientas tenga que ser a nivel de pieza; nuestra guía para Elección de moldeo por inyección de plástico para interiores de automóviles para herramientas de tablero explique las prácticas de compensaciones.
Errores comunes que aumentan el costo del programa
La mayoría de los programas pierden dinero no porque eligieron el tipo de molde equivocado, sino porque trataron el molde prototipo como capacidad libre y el molde de producción como un accesorio flexible.
Ejecución de un molde prototipo en volumen de producción
Desgaste de herramientas de aluminio. Después de 8.000 a 10.000 disparos, aparecen marcas de testigos, destellos y deriva dimensional, y las tasas de desperdicio aumentan. La herramienta falla exactamente cuando el programa necesita estabilidad.
Aprobación de apariencia Clase A en piezas de prototipo
La superficie de una cavidad de aluminio no puede predecir el pulido y la textura del acero endurecido. Las piezas aprobadas a partir de una herramienta prototipo a menudo no pasan la revisión de apariencia cuando llega la herramienta de producción.
Saltarse la herramienta de producción en piezas de bajo riesgo
Si el cliente requiere PPAP, no hay atajos: las piezas de PPAP deben moldearse a partir de la herramienta de producción y del proceso de producción. Las piezas prototipo son únicamente para validación funcional.
Ignorar la abrasión de la resina en la decisión sobre el material de la herramienta.
PA66 GF30 en una cavidad de aluminio genera destellos después de unos kilómetros de ciclos. El retrabajo y el tiempo de inactividad asociados pueden exceder el costo de una herramienta de acero.
Trabajar con un fabricante de moldes en ambas rutas de herramientas.
La capacidad de proceso del fabricante de moldes, no solo el acero para herramientas, determina si la transición del prototipo a la producción se mantiene en su cronograma.
Fanze T&M (Jiashan) Co., Ltd. ha desarrollado y fabricado moldes de inyección de plástico y piezas moldeadas por inyección desde 2005 y posee la certificación IATF 16949 para suministro automotriz. Su gama de productos cubre piezas interiores de automóviles, como marcos de paneles de instrumentos, soportes de consola central, cubiertas de bolsas de aire, conjuntos de portavasos y moldes de mazos de cables. La práctica de utilizar un socio para ambas rutas de herramientas es la transferencia ventaja de conocimientos: la prueba de activación, la medición de la deformación y los datos de contracción de la herramienta prototipo van directamente al diseño de la herramienta de producción.
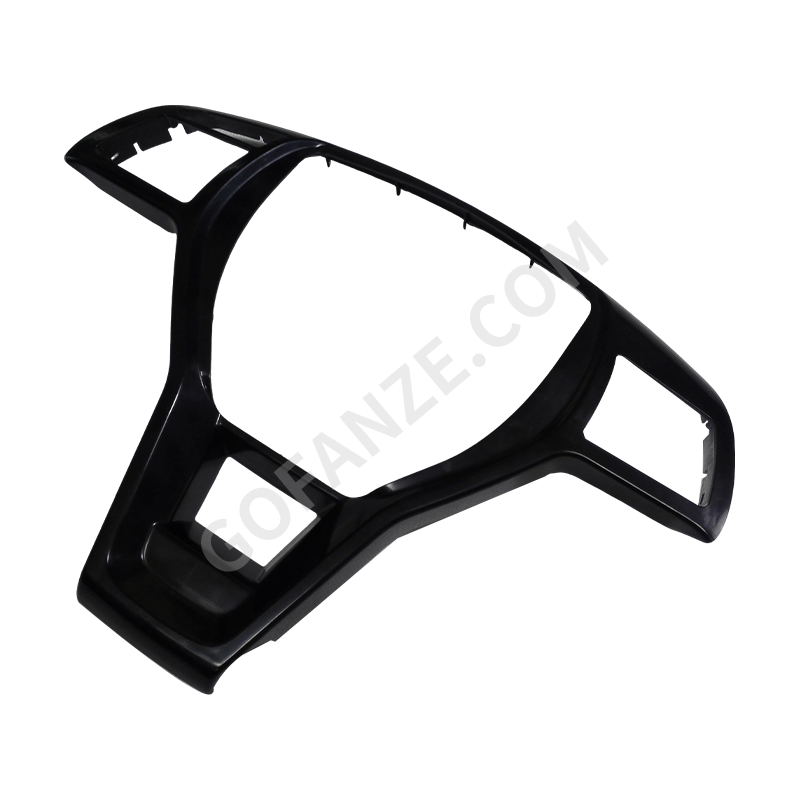
Para una estructura interior grande como la molde de inyección del marco del panel de instrumentos , el control de deformación depende de la posición de la puerta y del diseño de enfriamiento. Una herramienta prototipo valida ese diseño en semanas, luego la herramienta de producción lo réplica en acero endurecido con enfriamiento conformal.
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
La fábrica utiliza máquinas CNC, electroerosión y corte por hilo importados, además de máquinas de inyección japonesas y alemanas, y se encarga de la impresión y el montaje internamente. Al comparar cotizaciones, haga tres preguntas al fabricante de moldes: cuántas pruebas de acero se incluyen antes de la aprobación del molde, cómo se transfieren los datos de contracción y deformación del prototipo a la herramienta de producción y qué programa de mantenimiento requiere el molde de producción.
Preguntas frecuentes
¿Se puede convertir un prototipo de molde en un molde de producción?
En la mayoría de los casos de automóviles, no. Las herramientas prototipo de aluminio o P20 carecen de la dureza, la disposición de refrigeración y el sistema de guías necesarios para la producción en serie, por lo que la herramienta de acero se construye por separado. El resultado valioso de la fase de prototipo son los datos del proceso: posición de la puerta, respuesta de enfriamiento, contracción y transferencia de deformación al diseño de la herramienta de producción.
¿Cuántas piezas pueden producir un molde prototipo?
Un molde prototipo de aluminio típico produce entre 500 y 5000 disparos. Con materiales no abrasivos como PP o ABS, algunos talleres pasan de los 5.000. Con relleno de vidrio PA66 o PBT, el desgaste de los bordes y las rebabas aparecen entre 2000 y 4000 disparos, dependiendo de la geometría y la presión de inyección.
¿Vale la pena un molde prototipo para una pieza de sólo 8.000 piezas al año?
Muchas veces sí. Compare el costo de la herramienta prototipo más 8000 piezas moldeadas con el de una herramienta de producción más 8000 piezas. Para una pieza sin apariencia en PP o ABS con una tolerancia de /-0,1 mm, la herramienta de aluminio suele ganar económicamente. El punto de equilibrio entre el prototipo y las herramientas de producción suele estar entre 5.000 y 15.000 piezas.
¿Las piezas de PPAP pueden provenir de un molde prototipo?
No. PPAP requiere piezas producidas a partir de la herramienta de producción, utilizando el proceso de producción, en el sitio de producción. Se aceptan piezas de prototipo de molde para validación de diseño, pruebas de choque y trabajos de ajuste y funcionamiento, pero la presentación del PPAP siempre proviene de la herramienta de producción reforzada.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora