es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Cómo el diseño del sistema de refrigeración afecta la eficiencia del molde de inyección | Fanze T&M
Noticias de la industria
Cómo el diseño del sistema de refrigeración afecta la eficiencia del molde de inyección | Fanze T&M
2026-10-07Tabla de contenidos
- 1 El tiempo de enfriamiento domina el ciclo de moldeo por inyección.
- 2 El enfriamiento uniforme determina la calidad de la pieza antes de que lo haga el tiempo del ciclo.
- 3 Diseño de canales: líneas convencionales, líneas conformes y compensaciones
- 4 Elección del material del molde y del refrigerante Rendimiento de enfriamiento por cambios
- 5 Haga que el diseño del sistema de enfriamiento forme parte de su revisión de abastecimiento de moldes.
El tiempo de enfriamiento domina el ciclo de moldeo por inyección.
Para una pieza típica moldeada por inyección, el enfriamiento lleva más tiempo que el llenado, el empaque y la expulsión combinados. En molduras interiores de automóviles y piezas similares de pared media, esa proporción suele situarse entre 60 y 80 por ciento del ciclo total. Esta es la razón por la que, cuando un molde no cumple con el tiempo de ciclo indicado o una pieza muestra dimensiones inconsistentes, el diseño de enfriamiento es lo primero que examina un fabricante de moldes experimentado. La conclusión es simple y abarca todo lo expuesto en este artículo: el circuito de enfriamiento determina qué tan rápido se puede fabricar cada pieza y qué tan cerca coincide con la impresión, por lo que merece el mismo esfuerzo de revisión que el diseño de la cavidad y la entrada.
La mecánica detrás de esa afirmación no es complicada. El polímero ingresa a la cavidad a una temperatura de fusión de aproximadamente 200-300 °C, según el grado, y la superficie de la pieza debe descender a una temperatura de expulsión segura antes de que se abra el molde. La pared de polímero conduce mal al calor, por lo que la velocidad de enfriamiento está controlada por la rapidez con la que el calor puede salir de cada sección de la pieza y llegar al refrigerante. El enfriamiento rápido pero desigual le brinda ciclos cortos con piezas deformadas; El enfriamiento lento pero uniforme le brinda estabilidad dimensional a la costa de la tasa de producción. El trabajo del diseñador del sistema de refrigeración es hacer que dos esos objetivos converjan.
El enfriamiento uniforme determina la calidad de la pieza antes de que lo haga el tiempo del ciclo.
Un enfriamiento rápido pero desigual produce una lista familiar de defectos: deformación por contracción diferencial, marcas de hundimiento sobre nervaduras gruesas, tensión residual que aparece más tarde como desviación dimensional y diferencias de brillo en superficies texturizadas o pintadas que fallan en la inspección final. La expulsión también se vuelve menos predecible porque un núcleo sobrecalentado sostiene la pieza mientras el lado de la cavidad la libera.
Ninguna familia de productos es más sensible a esto que las piezas ópticas de alta claridad. ONU molde de inyeccion para parabrisas transparente de motocicleta , por ejemplo, debe mantener la temperatura de la cavidad dentro de unos pocos grados en toda la zona óptica. Si no es así, el policarbonato transparente se congela a velocidades ligeramente diferentes y el resultado es una neblina visible o líneas de flujo incluso cuando la entrada y el llenado son correctos. La misma disciplina se aplica a las lentes de los faros y a las piezas decorativas transparentes, y las reglas prácticas que aplicamos a dichas herramientas están recogidas en nuestra nota técnica sobre Diseño de molde de inyección de PC transparente de alto brillo para piezas ópticas y transparentes. .
 Proveedores al por mayor de moldes de inyección para parabrisas transparente de motocicleta, empresa, exportación Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección para parabrisas transparentes para motocicletas al por mayor de China. Este producto es... Ver producto →
Diseño de canales: líneas convencionales, líneas conformes y compensaciones
La mayoría de los moldes de inyección todavía utilizan líneas de enfriamiento perforadas rectas y, para una geometría simple, esa es la elección correcta: son económicos de mecanizar, fáciles de limpiar y sencillos de verificar. La limitación aparece cuando la superficie de la cavidad es curva, profunda o está rodeada de núcleos delgados. Los agujeros rectos no pueden mantener una distancia constante del contorno, por lo que los puntos más profundos de la cavidad permanecen calientes mientras que las áreas cercanas a la línea de separación se enfrían.
El enfriamiento conformado dirige los canales para que sigan la forma de la pieza, generalmente con inserciones fabricadas aditivamente o, en casos más simples, líneas perforadas en ángulo y escalonadas. En pruebas con coquillas de cavidades profundas, los diseños conformes suelen reducir el tiempo de enfriamiento en 15 al 40 por ciento en comparación con las líneas rectas, porque la distancia entre el canal y la superficie de la cavidad se mantiene uniforme. La desventaja es el costo: los insertos impresos tardan más en producirse, necesitan un diseño basado en simulación y requieren una limpieza cuidadosa porque los pequeños canales impresos acumulan depósitos de sarro.
| Parámetro | Valor inicial recomendado | ¿Por qué es importante? |
|---|---|---|
| Diámetro del canal | 8-12 mm para piezas de tamaño mediano | Equilibre la capacidad de eliminación de calor con el costo de mecanizado. |
| Distancia desde el centro del canal a la superficie de la cavidad. | 2-2,5 veces el diámetro del canal | Mantiene rígida la pared del molde al tiempo que permite la transferencia de calor. |
| Paso entre canales adyacentes | 3-4 veces el diámetro del canal | Evite picos de temperatura entre líneas vecinas. |
| Régimen de flujo de refrigerante | Flujo turbulento, número de Reynolds superior a 4.000 | Garantiza que el fluido se lleve el calor en lugar de acumularlo. |
| Temperatura del refrigerante | 10-15 °C por debajo de la temperatura objetivo del molde | Controle la consistencia de la contracción y la estabilidad del ciclo. |
Para la mayoría de los proyectos de producción, la respuesta práctica es híbrida en lugar de todo o nada: líneas perforadas rectas a través de los bloques principales, inserciones conformes solo donde la geometría exige temperaturas uniformes y un diagrama de línea de agua aprobado antes de cortar el acero.
Elección del material del molde y del refrigerante Rendimiento de enfriamiento por cambios
El grado de acero para herramientas es la segunda palanca. Los aceros de clase P20 conducen calor a aproximadamente 29 W/mK, y los aceros de clase H13 son similares. Los insertos de cobre berilio conducen el calor aproximadamente cuatro veces mejor, razón por la cual se coloca detrás de nervaduras, protuberancias y otras secciones gruesas que naturalmente se enfrían más lentamente. Utilizado de forma selectiva, un inserto de alta conductividad puede evitar que una sección de pared pesada dicte el tiempo de ciclo de toda la pieza.
La selección del refrigerante merece la misma atención. El agua es el valor predeterminado debido a su capacidad calorífica, pero las aplicaciones con alta temperatura de cavidad, como las caras del molde de 80-120 °C utilizadas para algunas superficies de alto brillo, pueden necesitar una unidad de control de temperatura separada y un diseño de canal más amplio. Los detalles prácticos crean la mayor diferencia: cada línea de agua debe ser verificable individualmente con un medidor de flujo, los acoplamientos rápidos deben dimensionarse para que no estrangule el circuito y el plan de enfriamiento debe indicar las suposiciones de temperatura del agua y caudal en las que se basa la estimación del ciclo.
Haga que el diseño del sistema de enfriamiento forme parte de su revisión de abastecimiento de moldes.
Un circuito de refrigeración también es una decisión de adquisición. Cuando un cliente nos pide cotizar un Molde de inyección de marco de panel de instrumentos para automóviles , la revisión del enfriamiento comienza antes de realizar el pedido de acero. La misma lógica se aplica a viviendas grandes como una Carcasa de pila de carga para vehículos eléctricos con molde de inyección de pantalla. , donde una superficie visible, una longitud de flujo larga e indicaciones dimensionales ajustadas obligan al diseño de enfriamiento a trabajar junto con la colocación de la compuerta en lugar de después de ella.
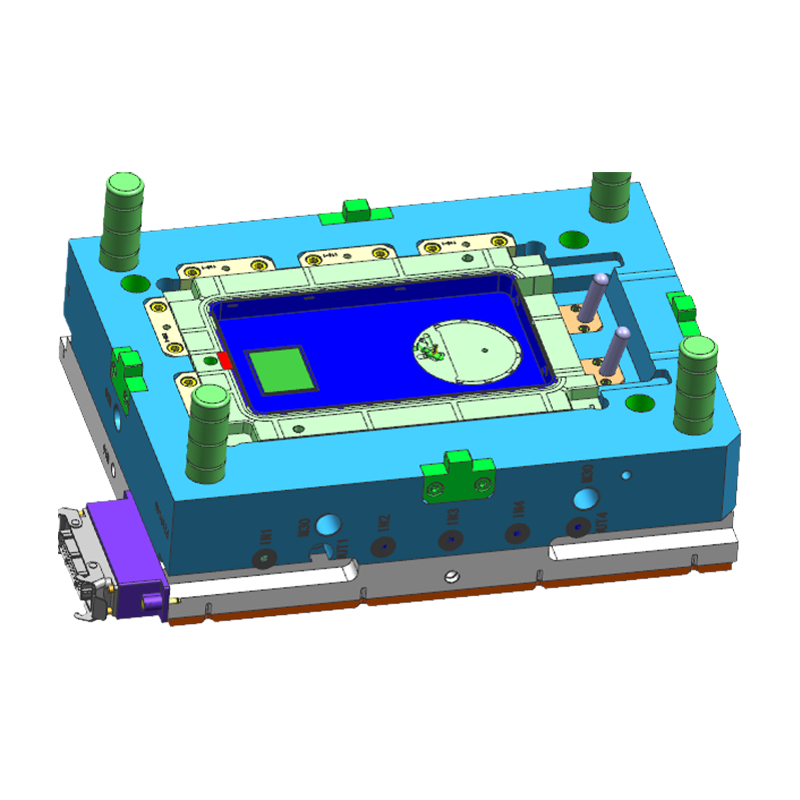 Venta al por mayor de carcasa de pila de carga con proveedores de moldes de inyección de pantalla, empresa, Exp Fanze T&M (Jiashan) Co., Ltd. es una empresa, exportadora y proveedora de carcasas de pilas de carga con moldes de inyección de pantalla de China, este producto... Ver producto →
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
Qué verificar antes de comprometerse con un proveedor de moldes
- Un informe de análisis del flujo del molde que incluye la fase de enfriamiento, no solo el llenado y el empaque. Debe mostrar la temperatura prevista de la pieza en el momento de la expulsión y la variación de temperatura en la superficie de la cavidad.
- Una estimación del tiempo de ciclo por escrito con los supuestos de enfriamiento establecidos: temperatura del agua, caudal, grado de acero del molde y caída de presión aceptable a través de las líneas.
- Un diagrama de la línea de agua que muestra el diámetro del canal, el paso, la distancia a la superficie de la cavidad y el acceso para limpieza y reparaciones futuras.
- Un plan para puntos calientes, que aborda el enfriamiento de nervaduras gruesas, inserciones y núcleos profundos sin enfriar demasiado las secciones delgadas adyacentes.
Para trabajos de nivel automotriz, estos documentos pasan a formar parte de la revisión de calidad del proceso según el sistema IATF 16949, lo cual es una de las razones por las que Fanze T&M estructura su ingeniería de moldes de esta manera. La lógica de materiales y diseño detrás de nuestro trabajo interior automotriz se trata en nuestro artículo sobre Principios de diseño de moldes de piezas de plástico para interiores de automóviles y selección de materiales. , y las consideraciones específicas de vivienda están en nuestra Guía de materiales y diseño de moldes de inyección de estaciones de carga para vehículos eléctricos. .
La conclusión para su próximo proyecto de moldes.
El diseño del sistema de refrigeración no es un detalle interno escondido dentro del molde. Es la palanca principal para el tiempo de ciclo, la consistencia dimensional y la calidad visible de una pieza moldeada por inyección. Un molde que se enfría uniformemente producirá piezas a un ritmo predecible, mantendrá sus dimensiones durante un largo período y evitará que los desechos lleguen a la estación de inspección. El llenado rápido sin un diseño de enfriamiento adecuado solo traslada el problema de la fase de moldeo a la bandeja de expulsión.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora