es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Moldes de inyección de mazos de cables para automóviles: eficiencia de producción y confiabilidad de los componentes
Noticias de la industria
Moldes de inyección de mazos de cables para automóviles: eficiencia de producción y confiabilidad de los componentes
2026-09-21Tabla de contenidos
- 1 El imperativo de fabricación detrás de la selección de moldes de inyección.
- 2 Dimensiones críticas de rendimiento del molde.
- 3 El caso del retorno de la inversión (ROI) para la selección de moldes premium
- 4 Comparación de especificaciones de ingeniería.
- 5 Marco de decisión de adquisiciones
- 6 Características clave del diseño de moldes para componentes de mazos de cables.
- 7 Errores y advertencias comunes en materia de adquisiciones.
- 8 Escenarios de aplicaciones del mundo real
- 9 Preguntas frecuentes
- 9.1 ¿Cuál es el plazo de entrega típico para los moldes personalizados de mazos de cables para automóviles?
- 9.2 ¿Pueden los moldes de aluminio funcionar para la producción automotriz de gran volumen?
- 9.3 ¿Qué frecuencia de mantenimiento garantiza la longevidad del molde?
- 9.4 ¿Cómo valida el rendimiento de enfriamiento del molde antes de la producción?
- 9.5 ¿Cuál es la diferencia de costos entre los niveles de molde estándar y premium?
- 9.6 ¿Debo solicitar la propiedad del molde o las herramientas retenidas por el proveedor?
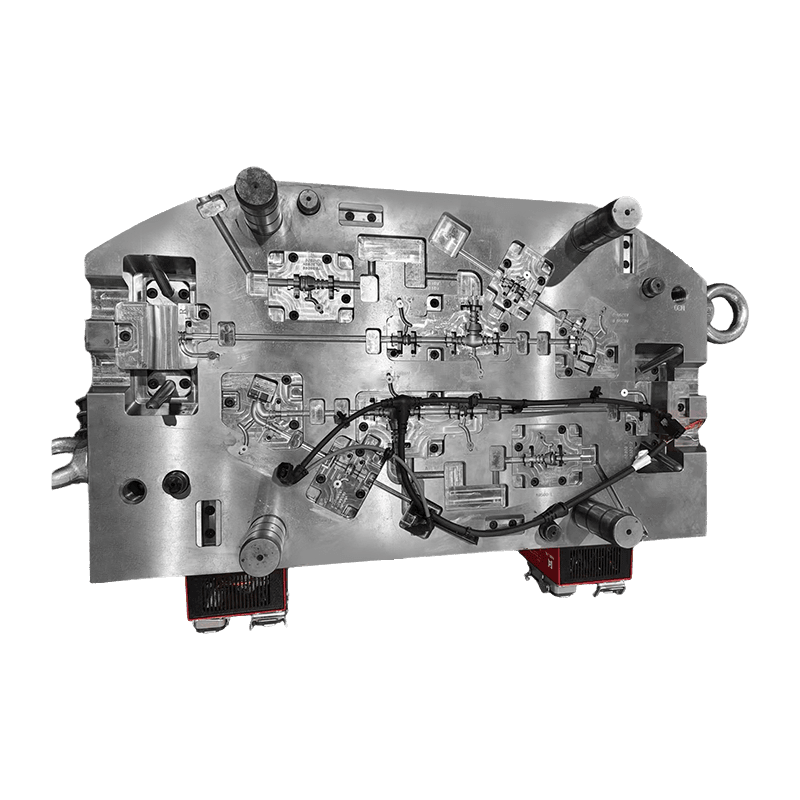
alto rendimiento moldes de inyeccion de mazos de cables para automoviles reduzca el tiempo del ciclo de producción entre un 20 y un 35 % manteniendo tolerancias de precisión dentro de ±0,05mm. En la fabricación de automóviles, donde se envían millones de componentes anualmente, la selección de moldes afecta directamente la rentabilidad, la confiabilidad y la competitividad del mercado.
El imperativo de fabricación detrás de la selección de moldes de inyección.
Los sistemas eléctricos automotrices contienen entre 3 y 5 km de mazos de cables por vehículo, lo que requiere millas de carcasas de conectores, bloques de terminales y cubiertas protectoras moldeadas con precisión. Un solo componente defectuoso puede provocar fallas en el campo que cuestan millones en retiradas del mercado. Moldes de inyección de mazos de cables para automóviles. Diseñados para brindar precisión, velocidad y confiabilidad no son negociables en la fabricación moderna.
Tiempo del ciclo de producción: moldes estándar versus optimizados
Dimensiones críticas de rendimiento del molde.
Matriz de evaluación de la calidad del molde
Una prima molde de inyeccion de mazo de cables para automoviles Cuesta entre 30.000 y 40.000 dólares más que las opciones económicas, pero 2 millones de unidades anuales justifican esta inversión en un plazo de 6 a 8 meses gracias a un tiempo de ciclo reducido, menores tasas de desechos y un tiempo de inactividad mínimo por mantenimiento.
Comparación de especificaciones de ingeniería.
| Tolerancia dimensional | ±0,03-0,05mm | ±0,05-0,08mm | ±0,1-0,15mm |
| Rango de presión de inyección | 800-1200 barras | 1000-1400 barras | 1200-1600 barras |
| enfriamiento Time Optimization | enfriamiento conformado | Canales estándar | refrigeración mínima |
| Recuento de cavidades | 4-16 cavidades | 2-8 cavidades | 1-4 cavidades |
| Material del molde | Grado superior H13 | Grado estándar H13 | 45#acero/Aluminio |
| vida útil esperada | 3-5 millones de disparos | 1-2 millones de disparos | 500.000 disparos |
| Objetivo de tasa de defectos | <0,5% | 0,5-2% | 2-5% |
| Intervalo de mantenimiento | Cada 300.000 disparos | Cada 150.000 disparos | Cada 50.000 disparos |
Marco de decisión de adquisiciones
Mejor elección: prima tier with 4-16 cavity molds. Annual volumes 2M justify initial $100-150K investment. Critical requirements: dimensional stability ±0.05mm, 99% uptime, fast-track mold modifications.
Mejor elección: Nivel estándar con moldes de 2-8 cavidades. Los volúmenes anuales de 500.000 a 2 millones se benefician de tolerancias de ±0,05 mm con una inversión de entre 50.000 y 80.000 dólares. Equilibre la rentabilidad con la confiabilidad.
Mejor elección: Nivel Economía para aplicaciones especializadas de bajo volumen. Moldes de una sola cavidad o básicos de múltiples cavidades. Aceptable para <200.000 unidades anuales donde la velocidad de comercialización importa más que las economías por unidad.
Mejor elección: Prototipo/moldes de aluminio de baja presión (5-10K) para validación, luego invertir en moldes de acero de producción una vez que se confirmen los compromisos de volumen. Reducir el riesgo de capital durante la iteración del diseño.
Características clave del diseño de moldes para componentes de mazos de cables.
Eficiencia de múltiples cavidades
Los moldes premium equilibran múltiples cavidades (4-16) con una distribución uniforme de la presión. Los diseños desequilibrados producen variaciones dimensionales entre las cavidades, lo que es inaceptable para el ensamblaje de automóviles. Los canales de enfriamiento conformal mantienen la temperatura ±2°C en todas las cavidades, lo que garantiza tasas de contracción y dimensiones consistentes.
Optimización de puertas y corredores.
El diseño subóptimo de la compuerta aumenta los requisitos de presión de inyección y el tiempo del ciclo. La ingeniería de moldes avanzada utiliza análisis de flujo computacional (CFD) para posicionar las compuertas, minimizando la pérdida de presión, reduciendo la tensión en las máquinas de inyección y mejorando la calidad de la superficie de las piezas terminadas.
Sistemas de refrigeración avanzados
Los moldes estándar utilizan perforaciones rectas para los canales de enfriamiento, lo que es ineficiente y propenso a obstrucciones. Los diseños premium emplean canales de enfriamiento conformes que siguen los contornos de la cavidad, lo que reduce el tiempo del ciclo entre un 20 y un 35 % y mantiene un control de temperatura más estricto. Inversión: entre 15.000 y 25.000 dólares adicionales para un molde de 8 cavidades, retorno de la inversión en 6 meses para 2 millones de volúmenes anuales.
Protección del ojo y de la placa de desgaste
Los conectores de mazo de cables presentan geometrías complejas. Un diseño de eyección inadecuado provoca desechos; Los materiales deficientes de las placas de desgaste se degradan rápidamente. Los moldes premium incluyen pasadores eyectores endurecidos, casquillos guía e insertos autorreparables, lo que extiende la vida útil del molde a 3-5 millones de disparos frente a 500 000 para los moldes económicos.
Errores y advertencias comunes en materia de adquisiciones.
Los proveedores de moldes de menor costo suelen utilizar acero de calidad inferior, diseño de enfriamiento mínimo y corte de esquinas en el acabado CNC. Resultado: tasas de defectos un 50 % más altas, 3 veces más mantenimiento y retrasos en la producción que cuestan mucho más que los ahorros iniciales en moldes. Evite que los proveedores coticen un 30% por debajo de las tarifas del mercado.
El enfriamiento representa del 60 al 70% del tiempo del ciclo de inyección. Una inversión de 10.000 dólares en análisis e implementación de refrigeración conforme ahorra 900.000 dólares al año en volúmenes de 2 millones de unidades. Los proveedores de moldes deben proporcionar informes de simulación CFD que validan el rendimiento de refrigeración antes de la producción.
Las tiradas de prueba del molde (50-200 piezas) revelan problemas dimensionales, de flujo y de superficie antes de la producción completa. Omitir este paso corre el riesgo de que se produzcan fallos en el lote después del aumento. Exigir a los proveedores que entreguen documentación de inspección del primer artículo (FAI) y datos SPC (control estadístico de procesos) para las series de producción iniciales.
Las averías en los moldes paran la producción. Son fundamentales herramientas de respaldo calificadas o acuerdos de reemplazo rápido de moldes. Mantener relaciones con 2 proveedores capacitados para moldes de producción, especialmente para plataformas de alto volumen.
Escenarios de aplicaciones del mundo real
Conectores del arnés de batería para vehículos eléctricos.
Los requisitos de aislamiento de alto voltaje exigen una precisión de ±0,03 mm y materiales de primera calidad. Los moldes de múltiples cavidades (8-16 cavidades) permiten una producción mensual de 500 000 al mismo tiempo que mantienen los márgenes de seguridad eléctrica. Moldes de nivel premium no negociables; Las opciones económicas corren el riesgo de fallas catastróficas en el campo.
cepa Relief Boots
El moldeado flexible de caucho sobre plástico duro (de dos disparos) requiere ciclos de molde sincronizados. El enfriamiento conformado previene el agrietamiento de la superficie. Moldes por niveles estándar suficientes para volúmenes anuales de 100.000 a 500.000; Prima de refrigeración justificable por 1 millón de unidades anuales.
Carcasas de conectores en miniatura.
Las tolerancias microscópicas (±0,02 mm) y los detalles finos requieren un esmerilado y pulido de máxima precisión. Sólo los proveedores de moldes de primer nivel los producen de forma confiable. Los moldes económicos o estándar producen desechos excesivos (5-10%).
Conectores del módulo de control de clima
Resistencia moderada a la temperatura, calidad cosmética menos crítica que las dimensiones. Los moldes por niveles estándar (de 2 a 4 cavidades, material H13) brindan un equilibrio óptimo entre costo y rendimiento para volúmenes anuales de 300 a 800 000.
Preguntas frecuentes
¿Cuál es el plazo de entrega típico para los moldes personalizados de mazos de cables para automóviles?
Nivel premium: de 8 a 12 semanas desde el CAD aprobado hasta el molde listo para producción. Nivel estándar: 6-8 semanas. Economía: 4-6 semanas. Los plazos de entrega suponen un diseño estable: Múltiples iteraciones de diseño amplían los plazos. Presupuesto de 2 a 4 semanas para la validación del diseño y la aprobación CAD.
¿Pueden los moldes de aluminio funcionar para la producción automotriz de gran volumen?
Aluminio apto solo para prototipos/validaciones (<50.000 piezas). El aluminio se desgasta demasiado rápido para la producción. El estándar es acero endurecido H13 para mayor durabilidad. Ocasionalmente se utiliza acero PM (polvo metálico) para reducir costos, pero el rendimiento se ve afectado a altas presiones de inyección.
¿Qué frecuencia de mantenimiento garantiza la longevidad del molde?
Moldes premium: limpieza e inspección cada 300-500K disparos. Estándar: cada 150-200.000 disparos. Economía: cada 50.000 disparos. El mantenimiento incluye limpieza de moldes, inspección de cavidades mediante boroscopio, lubricación del pasador ocular y verificación de mediciones de profundidad de campo.
¿Cómo valida el rendimiento de enfriamiento del molde antes de la producción?
Exigir al proveedor un análisis CFD (dinámica de fluidos computacional) que prediga la distribución de temperatura. Valide durante las pruebas con imágenes térmicas y termopares integrados. Objetivo: variación de temperatura de la cavidad <±2°C y tiempo de ciclo <35 segundos para conectores estándar.
Premium frente a Estándar: normalmente una prima de costo del 50 al 100 % ($50 a 80 mil adicionales). Justificación: Reducción del tiempo de ciclo del 20 al 35 %, vida útil 3 veces mayor, tasas de defectos <0,5 % frente al 2-5 %. Para volúmenes anuales de 2 millones, retorno de la prima de inversión en un plazo de 6 a 8 meses.
¿Debo solicitar la propiedad del molde o las herramientas retenidas por el proveedor?
Práctica estándar OEM: usted posee los moldes. El proveedor conserva la custodia durante la producción y el mantenimiento. La propiedad del molde permite la transferencia de herramientas a proveedores alternativos y protege la propiedad intelectual a largo plazo. Cuesta entre un 10% y un 15% más, pero es esencial para la seguridad del suministro.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora