es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Adquisición de moldes de inyección de plástico: parámetros claves para incluir en las solicitudes de cotización | Guía del comprador
Noticias de la industria
Adquisición de moldes de inyección de plástico: parámetros claves para incluir en las solicitudes de cotización | Guía del comprador
2026-09-18Tabla de contenidos
- 1 El conjunto de parámetros que debe contener cada RFQ de molde de inyección.
- 2 Parámetros a nivel de herramienta: acero, número de cavidades y vida garantizada
- 3 Parámetros específicos de la aplicación que cambian la cotización
- 4 Términos comerciales que protegen la inversión
- 5 Lo que realmente cuestan las solicitudes de cotización incompletas
- 6 Preguntas frecuentes
Tres moldeadores devolvieron cotizaciones para el mismo contenedor de almacenamiento del tablero, y las cifras arrojaron una diferencia del 38 por ciento. La oferta más barata no era la herramienta más barata: dos postores habían asumido herramientas de vida corta en acero preendurecido porque la solicitud de cotización nunca indicó el volumen anual, la vida útil del programa ni las tomas garantizadas. Nada en esas citas era deshonesto. Cada parámetro que el comprador dejó en blanco se convertía en una suposición, y los proveedores desconocían los precios a la defensiva. En la adquisición de moldes de inyección de plástico, la RFQ es la especificación de registro de una herramienta que puede utilizar durante una década, por lo que los parámetros que contiene deciden las cotizaciones que recibe.
margen de cotización registrado en un programa de herramientas revisado donde el volumen anual y la vida útil garantizada de la herramienta faltaban en el paquete de RFQ.
El conjunto de parámetros que debe contener cada RFQ de molde de inyección.
Una solicitud de cotización completa para moldes de inyección cubre cuatro bloques: definición de pieza, definición de herramienta, perfil de volumen y criterios de aceptación. Elimine cualquier bloqueo y los postores dejarán de valorar su herramienta y comenzarán a valorar su riesgo.
Un paquete de moldes completo con RFQ es un paquete de cotización lo suficientemente detallado como para que dos fabricantes de moldes competentes, trabajando de forma independiente, coticen herramientas de la misma clase de acero, el mismo número de cavidades y la misma vida garantizada.
Las entradas a nivel de pieza son lo primero porque cada decisión sobre las herramientas depende de ellas. Como mínimo, el paquete debe nombrar:
- Datos CAD 3D en formato STEP más dibujos 2D con GD&T (dimensiones y tolerancias geométricas) y dimensiones críticas marcadas
- Resina por grado completo y código de proveedor, ya que la PA6-GF30 rellena de vidrio y la PA6 sin cargan el acero y se encogen a velocidades muy diferentes.
- El volumen anual, el volumen del mes pico, la duración del programa y las inyecciones totales de por vida se indican por separado
- Precio objetivo por pieza y rango de presupuesto de herramientas, de modo que el número de cavidades se diseña en lugar de adivinarse
- Indicaciones de acabado de superficies utilizando grados de pulido de la SPI (Sociedad de la Industria del Plástico) o números de textura VDI 3400 en lugar de adjetivos.
- Color, origen del masterbatch, porcentaje máximo de triturado y requisitos de embalaje
Una prueba interna rápida: entregue el paquete a una colega fuera del proyecto. Si no pueden decir si describe un gabinete genérico o una parte interior de Clase A, como el marco del panel de instrumentos, todavía faltan parámetros.
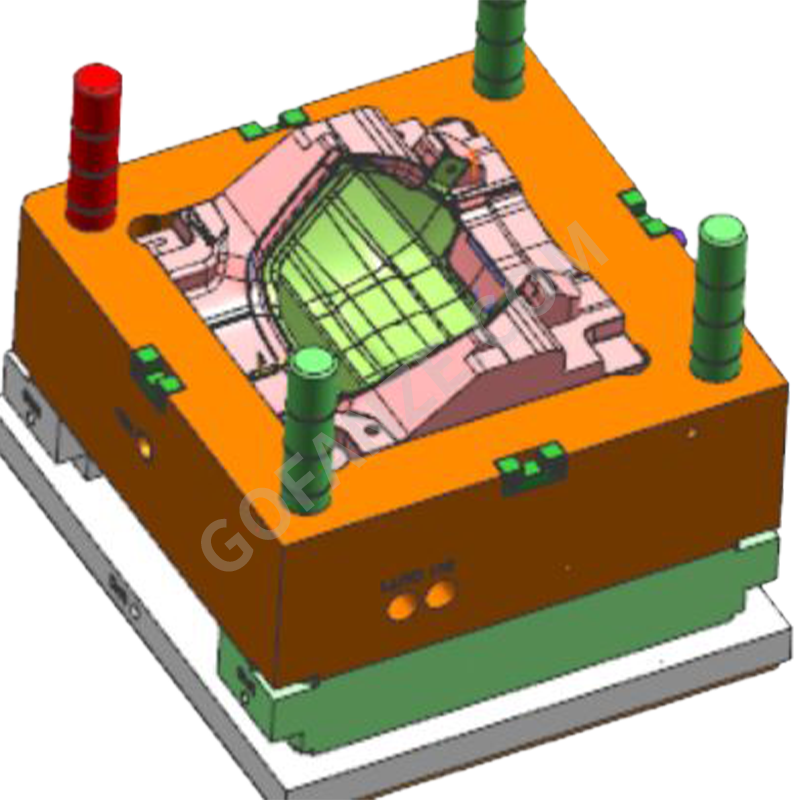
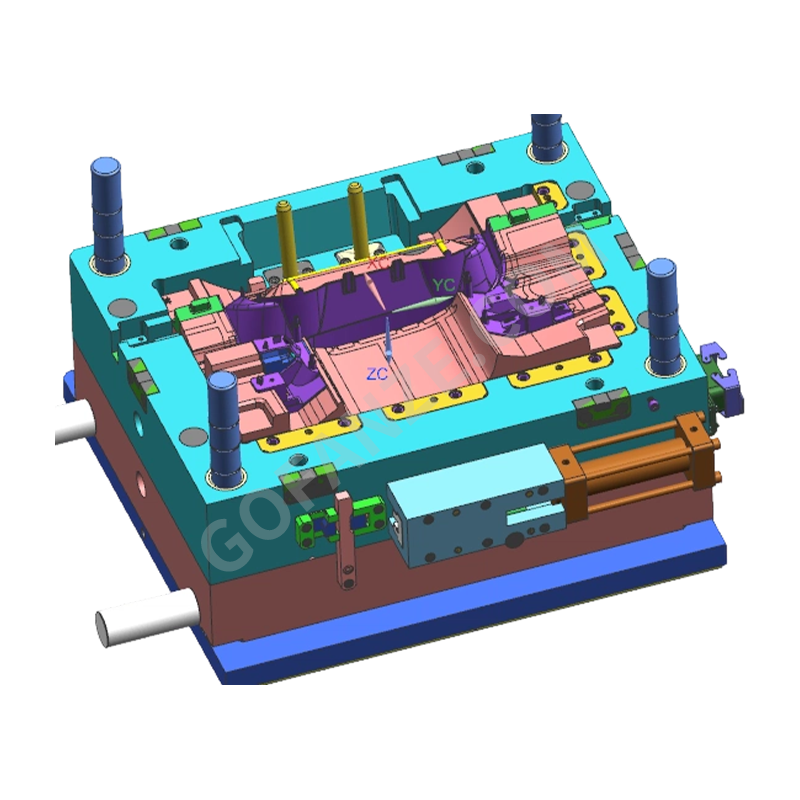 Molde de inyección para marcos de paneles de instrumentos automotrices Los marcos de iluminación del tablero exigen una calidad de superficie de Clase A, tolerancias estrictas de ±0,05 mm y control de protección contra la luz. Después de la discusión sobre la selección del acero, esta línea de moldes muestra cómo los materiales, los estándares y las herramientas de precisión respaldan piezas interiores de larga duración. Ver producto →
Parámetros a nivel de herramienta: acero, número de cavidades y vida garantizada
La clase de acero y la vida garantizada son las omisiones más costosas en las solicitudes de cotización de moldes, porque cambian tanto el precio como el objeto físico al que se le asigna el precio. Haga coincidir el acero con la resina y la longitud del tiraje: el P20 preendurecido (1.2311) se adapta a volúmenes moderados y resinas no abrasivas, el H13 completamente endurecido (1.2344) maneja compuestos rellenos de vidrio y programas de millones de disparos, y el acero inoxidable S136 (1.2083) protege superficies de alto brillo al moldear PC transparente. La Tabla 1 condensa el mapeo habitual.
| Acero para moldes | Dureza típica | Clase de vida realista | Más adecuado para |
| P20/1,2311 | 28-32 HRC | hasta unos 500.000 disparos | Volúmenes moderados, moldes grandes, resinas no abrasivas |
| 718H/1,2738 | 30-36 HRC | 300.000 a 800.000 disparos | Piezas automotrices más grandes que necesitan placas endurecidas |
| H13/1,2344 | 48-52 HRC | 800.000 a 1.000.000 de disparos | Compuestos abrasivos y rellenos de vidrio, herramientas de gran volumen. |
| S136 / 1.2083 | 48-52 HRC | 1.000.000 de disparos | Piezas ópticas de PC transparentes, resinas corrosivas, superficies de alto brillo. |
El recuento de cavidades debe basarse en su perfil de volumen, no en la costumbre del proveedor. Solicite a cada postor que justifique un recuento de cavidades con respecto a sus cifras anuales y de vida útil, y exija el precio de la herramienta más el precio de la pieza para cada opción. La misma lógica se aplica a los canales: los sistemas de canales calientes combinados agregan entre un 15 y un 25 por ciento al costo de las herramientas y, al mismo tiempo, reduce el desperdicio de material en programas de larga duración, por lo que la RFQ debe indicar si los canales fríos recortados a mano son aceptables.
Especifique la garantía, no el grado: garantice la vida útil de la herramienta en disparos garantizados en una resina determinada y deje que la selección del acero se base en ese compromiso.
Parámetros específicos de la aplicación que cambian la cotización
El entorno de uso final reescribe la especificación de la herramienta y una solicitud de presupuesto que la omitir rutinariamente obtiene un precio por el molde incorrecto.
Superficies visibles, reguladas y selladas.
Las piezas interiores de automóviles conllevan requisitos que nunca aparecen en una impresión de pieza genérica: clase de grano coincidente en todas las herramientas de un programa, dimensiones de separación y nivelación cercanas a 0,1 mm, objetivos de bajo brillo y límites de empañamiento o emisiones para el acabado de la cabina. Los gabinetes eléctricos para exteriores agregan grados de resina estabilizada contra rayos UV, clasificación de llama UL94 y objetivos de planitud en las juntas para lograr un sello con clasificación IP.
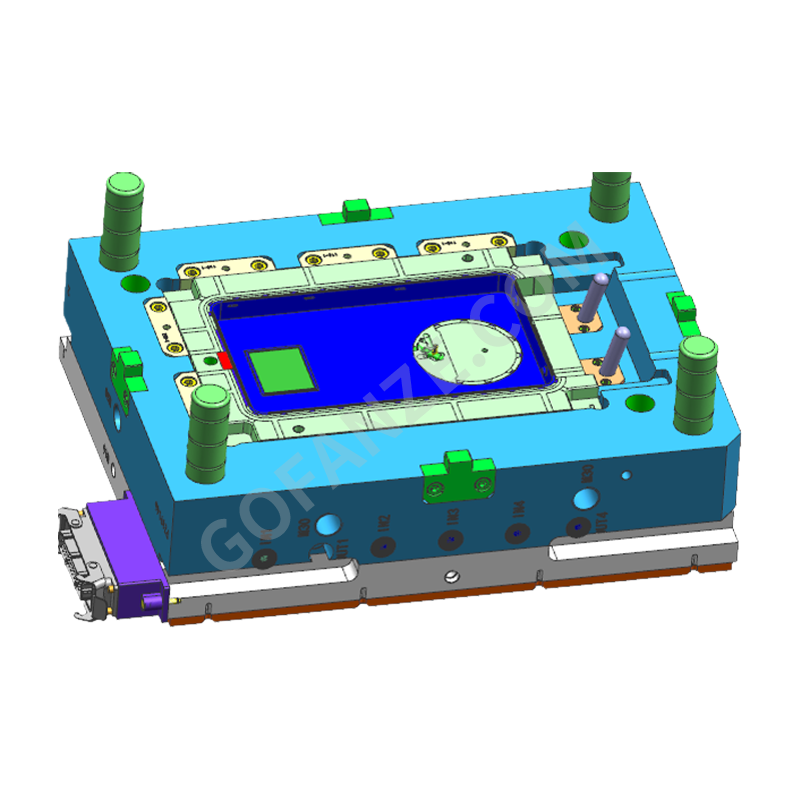 Molde de inyección para carcasas de estaciones de carga de vehículos eléctricos con ventanas de visualización. Esta línea de moldes, que ilustra los requisitos de gabinetes para exteriores, cubre la planitud en las áreas de contacto de la pantalla, rutas de sellado IP54/IP65, resinas retardantes de llama y resistentes a los rayos UV UL94V0, además de soldadura y ensamblaje para gabinetes para exteriores terminados. Ver producto →
El hardware de carga de vehículos eléctricos muestra el patrón claramente. Una carcasa con ventana de visualización necesita una buena planitud donde la pantalla se acople a la carcasa, una ruta de sellado definida y una clase de acabado que sobreviva a la instalación en exteriores. Nada de eso es negociable una vez cortado el acero, por lo que todo pertenece a la solicitud de cotización.
Funciones multimaterial y de precisión
Las RFQ de dos disparos y de sobremoldeo deben nombrar el par de materiales, la expectativa de unión y la orientación del disparo, porque la compatibilidad del sustrato impulsa toda la arquitectura de la herramienta; los riesgos son lo suficientemente importantes como para justificar una revisión por separado, como este desglose de los desafíos clave del proceso en el moldeo por inyección de plástico de dos colores. Las piezas roscadas plantean una pregunta paralela: indicar la clase de rosca y confirmar si el molde necesita un dispositivo de desatornillado o un núcleo plegable, una decisión que puede hacer variar el precio de la herramienta en dos dígitos.
 Junta multidireccional de plástico moldeado por inyección de dos colores. Una junta multivía de dos disparos que conecta múltiples tuberías, personalizada a partir de dibujos o modelos 3D. Ejemplifica por qué los pares de materiales, las expectativas de unión y la orientación del disparo deben definirse antes de fijar el precio de la arquitectura de la herramienta. Ver producto →
Términos comerciales que protegen la inversión
El bloque comercial convierte un precio cotizado en un compromiso ejecutable, y es el bloque que los compradores suelen dejar al azar. Cinco términos pertenecen a cada RFQ de molde:
- Aceptación T1 (primera prueba): indique la cantidad de muestra, qué dimensiones reciben una medición de diseño completa y el estándar cosmético aplicado en una fuente de luz definida.
- Propiedad de la herramienta: declarar por escrito que el molde, sus datos de diseño y sus repuestos pertenecen al comprador después del pago final.
- Hitos de pago vinculados a eventos como la realización del pedido, la primera prueba y la aceptación final en lugar de fechas del calendario.
- Responsabilidad del mantenimiento, además de una lista de repuestos recomendados entregada con la herramienta.
- Entregables de datos: archivos de diseño de moldes, informes de prueba con hojas de parámetros de proceso y registros de inspección dimensional.
Pida a cada postor que fije el precio de los mismos tres escenarios de volumen: su número de cavidades recomendado, una cavidad más alta y una cavidad más baja. Las curvas comparables exponen qué proveedor diseña la herramienta y cuál cita un hábito.
La evidencia de capacidad también pertenece al paquete. Solicite certificaciones de calidad como IATF 16949, el estándar de gestión de calidad automotriz, junto con listas de máquinas y capacidad de prueba interna. Proveedores que combinan la fabricación de moldes con el moldeo de producción, como Fanze T&M (Jiashan) Co., Ltd. , puede probar y corregir una herramienta en condiciones reales de producción antes de enviarla.
Lo que realmente cuestan las solicitudes de cotización incompletas
Una solicitud de cotización incompleta le cobra tres veces: una vez por precios defensivos, otra vez por correcciones de prueba y error y otra vez por órdenes de cambio después de que el acero ya esté cortado.
- Las citas se comparan de igual a igual
- Precio por pieza diseñada a partir de volúmenes reales
- Criterios T1 acordados antes de pedir acero
- Citas ampliamente difundidas sobre suposiciones ocultas
- El acero más seguro y el menor número de cavidades ganan por defecto.
- Las disputas surgen en el juicio, cuando cada cambio cuesta más.
Distribución representativa de una herramienta de producción de volumen medio; la mayor parte de este gasto se compromete mediante parámetros fijados en la etapa de solicitud de cotizaciones.
Preguntas frecuentes
¿Debería el comprador especificar el acero para moldes o dejarlo en manos del proveedor?
Especifique el resultado y establezca un mínimo. El estado garantiza la vida útil de los disparos en una resina nombrada y exige una familia de acero mínima solo cuando la historia del campo lo exige. Los proveedores siguen siendo responsables de la vida y al mismo tiempo conservan espacio para seleccionar el grado, la dureza y el tratamiento térmico que honestamente puedan garantizar.
¿Qué tan detallada debe ser la especificación de la resina?
Indique el grado exacto, el código de proveedor y todos los aditivos importantes, incluidos rellenos, estabilizadores UV, retardantes de llama y lubricantes. Una herramienta cotizada para resina sin relleno y luego procesada con compuesto relleno de vidrio pierde vida rápidamente, y ninguna de las partes valoró ese riesgo.
¿Qué debe incluir la aceptación de muestras T1?
Una cantidad de muestra definida, un diseño dimensional completo en dimensiones críticas marcadas con la lista de calibres, una revisión cosmética en una fuente de luz acordeada frente a muestras límite firmadas y pruebas funcionales breves donde las piezas se mueven o se acoplan. Los criterios pertenecen a la solicitud de cotización, no a la sala de prueba.
¿Cuantos escenarios de cavidades debo solicitar?
Tres. Solicite el número de cavidades recomendado por el proveedor más uno superior y otro inferior, cada uno con el precio de la herramienta, el precio de la pieza en su volumen anual y el intervalo de mantenimiento esperado. La comparación revela la curva de costes reales en lugar de un único punto.
Una solicitud de presupuesto para un molde que nombra su acero, sus volúmenes, sus superficies y sus pruebas de aceptación cuesta unas cuantas líneas más para escribir y mucho menos por pieza para vivir.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora