es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Moldeo por inyección de plástico para automóviles: tendencias futuras de la tecnología de moldes hasta 2030
Noticias de la industria
Moldeo por inyección de plástico para automóviles: tendencias futuras de la tecnología de moldes hasta 2030
2026-09-14Tabla de contenidos
- 1 El aligeramiento está redefiniendo la geometría del molde y las ventanas de materiales.
- 2 La electrificación agrega una nueva cartera de piezas más allá del acabado interior.
- 3 Two-Shot y sobremoldeado se convierten en capacidades centrales
- 4 La simulación, el mecanizado de precisión y la IATF 16949 establecen la nueva línea de base
- 5 Puntos de referencia de adopción para nuevos programas de moldes para automóviles
- 6 Cómo los OEM y los proveedores de nivel deben calificar a un socio de moldes preparados para el futuro
- 7 Preguntas frecuentes sobre la tecnología de moldeo por inyección automotriz
- 7.1 ¿Cuál es la mayor tendencia futura en el moldeo por inyección de plástico para automóviles?
- 7.2 ¿Cómo cambia la electrificación los requisitos de los moldes de inyección para automóviles?
- 7.3 ¿Por qué es importante el moldeado en dos disparos para las piezas interiores de automóviles?
- 7.4 ¿Qué certificación de calidad debe tener un proveedor de moldes para automóviles?
El aligeramiento está redefiniendo la geometría del molde y las ventanas de materiales.
El aligeramiento es el impulsor más importante de los nuevos diseños de moldes para automóviles, ya que aumenta los espesores de pared de aproximadamente 2,0 mm a 1,2 mm en los paneles interiores y obliga a las herramientas a utilizar resinas reforzadas con fibra de alto flujo sin disparos cortos ni líneas de unión visibles.
Cada 0,1 mm de pared eliminada reduce la masa de la pieza y el tiempo del ciclo, pero también cambia todo el sistema del molde. El acero debe resistir la abrasión de las fibras de vidrio, la ventilación debe ser lo suficientemente profunda como para evacuar el gas atrapado a velocidades de llenado más altas y los canales de enfriamiento deben ubicarse cerca de la superficie de la cavidad para mantener un ciclo estable. Los materiales cuentan con la misma historia: polipropileno de fibra de vidrio larga para soportes estructurales, mezclas de PC/ABS para sustratos de paneles de instrumentos y grados de alta resistencia al calor para componentes montados cerca de componentes electrónicos.
La tecnología de moldeo por inyección de plástico para automóviles es la combinación de diseño de moldes, selección de acero para herramientas, ingeniería de polímeros y control de procesos utilizados para producir componentes plásticos repetibles para interiores y exteriores de vehículos y sistemas de propulsión eléctrica.
Tres respuestas de proceso pertenecen ahora a cada futura solicitud de cotización para moldes de plástico para automóviles:
- Análisis de flujo de molde que verifica el patrón de llenado, la posición de la línea de soldadura y la contracción antes de cortar el acero.
- Acero para herramientas resistente a la abrasión con un tratamiento superficial adaptado a la carga de vidrio de la resina.
- Enfriamiento conformado o casi conformado para estabilizar el tiempo del ciclo durante toda la producción.
Los fabricantes de moldes que tratan la simulación como un documento de ventas en lugar de un paso de ingeniería tendrán dificultades con los programas de paredes delgadas, porque la ventana de tolerancia con un espesor de pared de 1,2 mm es mucho más estrecha que con 2,5 mm. Para obtener un desglose detallado de cómo interactúan la geometría de la pieza interior y la selección de materiales, revise nuestra guía para Principios de diseño de moldes para interiores de automóviles y selección de materiales. .
La electrificación agrega una nueva cartera de piezas más allá del acabado interior.
La electrificación amplía la cartera de moldes para automóviles a hardware de carga de vehículos eléctricos, mazos de cables de alto voltaje y carcasas adyacentes a baterías que requieren resinas retardantes de llama, mayor resistencia térmica y control dimensional más estricto que la mayoría de los programas interiores heredados.
Los cascos de carga con ventanas de visualización plantean dos demandas contradictorias: una superficie Clase A para el área orientada al operador y un control preciso de la apertura del bisel de la pantalla para evitar espacios y defectos al ras. Las versiones sin pantallas simplifican los requisitos de la superficie, pero aún necesitan rendimiento ante la intemperie y resistencia al impacto. Los moldes de mazos de cables para ABS y sensores de velocidad de ruedas añaden otra capa, porque las carcasas de los conectores contienen terminales metálicos que se desplazan si la presión de la cavidad no está equilibrada.
| Tipo de programa | Material típico | Requisito del molde central |
| Adornos interiores y consolas. | PC/ABS, PP | Superficie clase A, poco brillo, ajuste de 0,05 mm |
| Carcasa de pila de carga para vehículos eléctricos. | PC, PC/ABS, grados ignífugos | Resistencia a la intemperie, alineación de la ventana de visualización. |
| Conector del mazo de cables | PBT, PA66 | Tolerancia estrecha, colocación estable del inserto |
| Soporte adyacente a la batería | PA66 GF, PPA | Resistencia térmica, estabilidad dimensional a largo plazo. |
Específicamente para las carcasas de carga de vehículos eléctricos, el molde también debe manejar piezas de gran tamaño, empaquetamiento uniforme y ángulos de inclinación que no distorsionen la cara visible. Se necesita una metodología de diseño dedicada, y Fanze T&M (Jiashan) Co., Ltd., una empresa de moldeo de precisión activa en programas de interiores, carga y electrodomésticos de automóviles, cubre esto en su Guía de materiales y diseño de moldes de inyección de estaciones de carga para vehículos eléctricos. . Para programas que incluyen una pantalla, el Molde de carcasa de pila de carga para vehículos eléctricos con ventana de visualización integrada es un ejemplo de cómo se manejan la carcasa y el bisel en una sola herramienta.
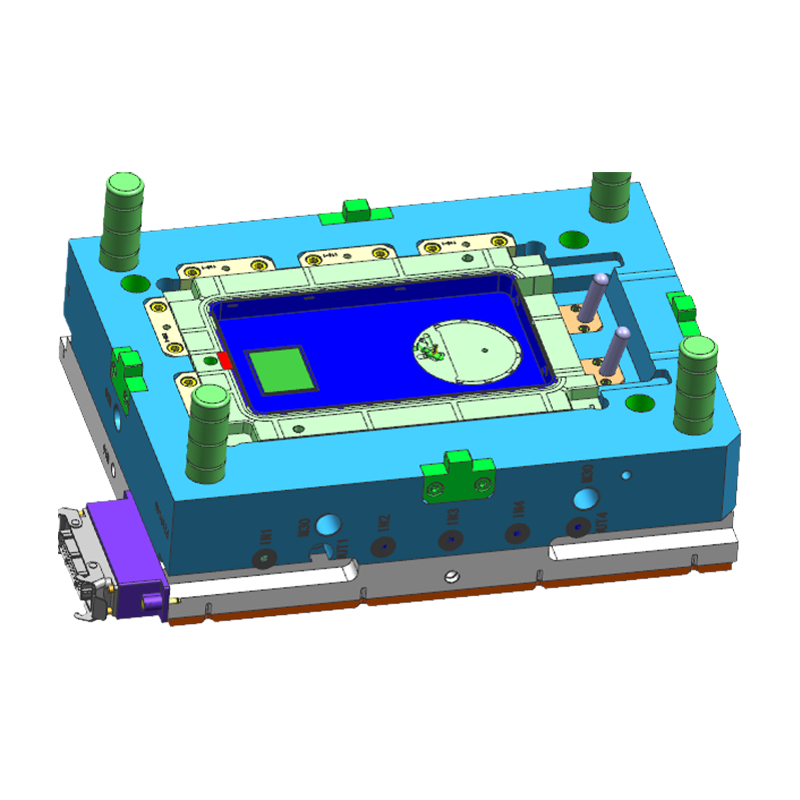 Venta al por mayor de carcasa de pila de carga con proveedores de moldes de inyección de pantalla, empresa, Exp Fanze T&M (Jiashan) Co., Ltd. es una empresa, exportadora y proveedora de carcasas de pilas de carga con moldes de inyección de pantalla de China, este producto... Ver producto →
Impacto práctico: un proveedor de nivel que puede ejecutar programas de interiores, pilas de carga y mazos de cables bajo un sistema de calidad IATF 16949 reduce el tiempo de calificación del proveedor y mantiene los datos dimensionales comparables en las tres familias de programas.
Two-Shot y sobremoldeado se convierten en capacidades centrales
El proceso de dos disparos y el sobremoldeado están pasando de ser extras opcionales a capacidades básicas porque reemplazan el ensamblaje secundario con un único ciclo de moldeo que integra superficies suaves al tacto, labios selladores y una estética de dos colores.
Los interiores de automóviles son numerosos ejemplos: adornos para volantes que combinan un sustrato duro con una piel suave al tacto, portavasos con un sello moldeado y cubiertas de bolsas de aire donde la costura de corte y la superficie decorativa deben producirse en un solo componente. El moldeo en dos tiempos hace esto inyectando un primer material, rotando o desplazando el núcleo e inyectando un segundo material encima o al lado de él. El molde debe controlar la separación térmica entre las dos tomas y mantener el material de imprimación a la temperatura adecuada cuando la segunda toma lo toca.
- Combinaciones duras y blandas para puntos de contacto premium en volantes y apoyabrazos.
- Geometría de sellada moldeada directamente en portavasos y compartimentos de almacenamiento.
- Piezas cosméticas de dos colores para botones, biseles y marcas que sobreviven a las pruebas de desgaste.
Regla general: si un segundo disparo puede eliminar una junta o un sujetador mecánico, el costo unitario cae incluso cuando el molde en sí cuesta más. La recuperación de la inversión suele ser inferior a un año de producción con volúmenes típicos de piezas interiores.
Fanze construye esta capacidad explícitamente: su molde de componentes automotrices de dos colores El programa cubre piezas de múltiples materiales y sobremoldeado de precisión, que se solicita cada vez más en la misma solicitud de presupuesto que la herramienta estándar de un solo disparo.
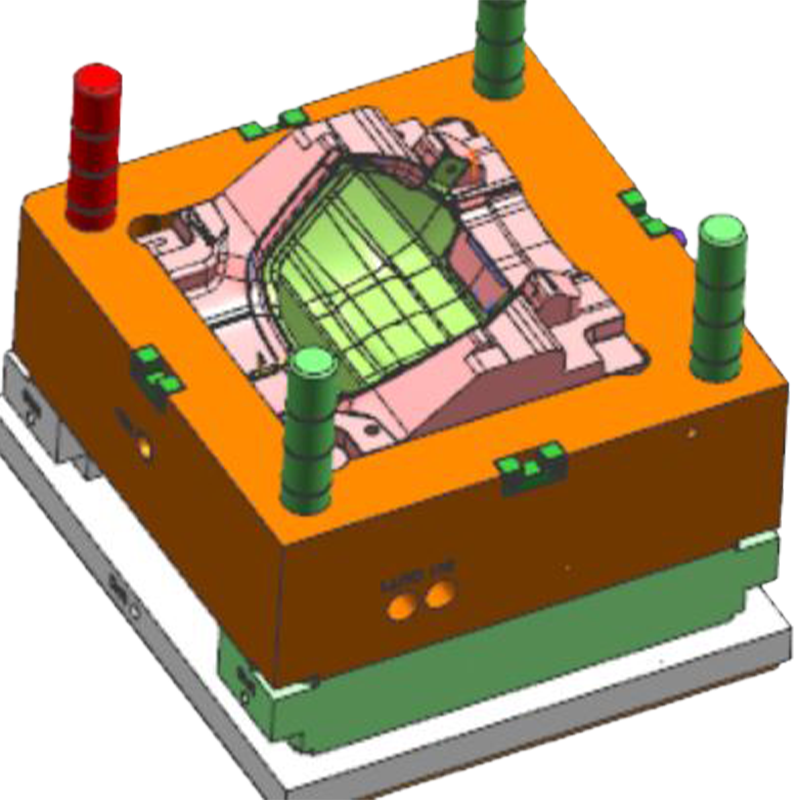 Proveedores de piezas de moldeo por inyección de piezas moldeadas por inyección bicolor al por mayor, Compan Fanze T&M (Jiashan) Co., Ltd. es un proveedor al por mayor de piezas de moldes de inyección de piezas moldeadas por inyección de dos colores, empresa y exportador de China. Ver producto →
La simulación, el mecanizado de precisión y la IATF 16949 establecen la nueva línea de base
El diseño de moldes basado en simulación y el mecanizado de precisión son la base para futuros programas automotrices porque la precisión del primer disparo decide si un programa alcanza el tiempo PPAP o se desliza en ciclos de prueba repetidos.
El CNC de cinco ejes, la electroerosión y el corte por alambre han llevado las tolerancias del acero del molde a un punto en el que un detalle crítico de la cavidad se puede mantener en 0,01 mm, pero lograrlo en la producción aún depende de la capacidad del equipo para leer los datos de contracción y ajustar el enfriamiento localmente. La capa de calidad es igualmente importante. IATF 16949 es el sistema de calidad específico para automóviles que rige las revisiones de diseño, el control de procesos, la trazabilidad y los requisitos específicos del cliente; sin él, un taller de moldes rara vez es elegible para cotizar trabajos OEM o Tier 1.
Lo que los OEM y los proveedores Tier deben medir en una prueba de molde: tasa de acierto del primer disparo, repetibilidad dimensional en una serie de capacidad de 300 piezas y estabilidad del tiempo de ciclo a la capacidad de enfriamiento nominal.
Un proveedor con mecanizado, moldeado, impresión y ensamblaje interno cierra el círculo entre la herramienta y la pieza terminada. Este es el modelo operativo de Fanze, que comenzó como Shanghai Fanze Precision Mold Co., Ltd. en 2005 y ahora opera una planta de 7.000 metros cuadrados en Jiashan con alrededor de 100 empleados, que respalda programas de automoción, pilas de carga, electrodomésticos, impresoras y robótica.
Puntos de referencia de adopción para nuevos programas de moldes para automóviles
En los nuevos programas de moldes para automóviles, el moldeado de pared delgada y el moldeado por inserción lideran la adopción hoy en día, mientras que el moldeado de dos disparos está creciendo más rápidamente a medida que los OEM consolidan piezas y eliminan pasos de ensamblaje.
El siguiente cuadro muestra puntos de referencia indicativos de la frecuencia con la que aparecen tecnologías de procesos específicos en las revisiones de los nuevos programas de moldes para automóviles. Los valores exactos varían según el OEM, la región y el segmento de vehículos, pero la clasificación es consistente en todos los programas de interior, carga y conectores.
Para los equipos de adquisiciones, la conclusión es directa: si un posible socio de moldes no puede demostrar capacidad de paredes delgadas y un programa de dos pasos documentado, la lista de proveedores para futuros trabajos automotrices ya se está reduciendo.
Cómo los OEM y los proveedores de nivel deben calificar a un socio de moldes preparados para el futuro
Califique a los socios de moldes en cuanto a la amplitud del proceso, la certificación de calidad y la capacidad de entrega tanto el molde como la pieza moldeada, no solo según el precio cotizado del molde.
La decisión de compra ha cambiado porque el producto a entregar ha cambiado. En la era de los vehículos eléctricos, un molde no es un activo independiente; es un eslabón de una cadena que incluye validación de materiales, capacidad de proceso, impresión y ensamblaje. La siguiente comparación muestra por qué los proveedores integrados reducen el riesgo del programa.
- Cotizaciones de precio de herramientas y tiempo de mecanizado.
- Transfiere el molde a un moldeador separado para realizar pruebas.
- Los datos de calidad se determinan en el nivel del acero para herramientas.
- Las cuestiones dimensionales se convierten en una disputa entre el taller de moldes y el moldeador.
- Ejecuta revisión de diseño, construcción de moldes y pruebas de inyección en un solo equipo.
- Posee la máquina de inyección y los datos del proceso.
- Proporciona documentación PPAP desde un único sistema IATF 16949.
- Puede agregar impresión y ensamblaje antes del envío.
Más allá de la estructura, evalúe la evidencia técnica: análisis de flujo de molde con ubicaciones de compuerta propuestas, un estudio de capacidad de tolerancia en una herramienta anterior similar y un plan de prueba documentado con un número definido de iteraciones de disparo. Un proveedor como Fanze, que respalda programas de interiores OEM con componentes como el Molde de inyección de marco de panel de instrumentos para automóviles , puede mostrar esta evidencia en líneas de productos establecidos. Para obtener un marco de selección práctico, consulta nuestra guía sobre elige un socio de moldeo por inyección de plástico para tableros de instrumentos .
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
Un socio certificado según IATF 16949 con diseño de moldes, mecanizado, moldeado, impresión y ensamblaje interno puede cerrar el círculo entre las herramientas y la calidad de las piezas más rápido que cualquier acuerdo de transferencia.
Preguntas frecuentes sobre la tecnología de moldeo por inyección automotriz
¿Cuál es la mayor tendencia futura en el moldeo por inyección de plástico para automóviles?
El aligeramiento es la tendencia más importante porque afecta a casi todos los programas de moldes. Las geometrías de paredes delgadas, las resinas reforzadas con fibras y los diseños de múltiples materiales son respuestas a la misma presión para reducir el consumo de masa y energía sin sacrificar la rigidez o la calidad de la superficie.
¿Cómo cambia la electrificación los requisitos de los moldes de inyección para automóviles?
La electrificación agrega nuevas familias de piezas, como carcasas de pilas de carga, conectores de mazos de cables y soportes adyacentes a las baterías. Estas piezas exigen materiales ignífugos, temperaturas de uso continuo más altas y estabilidad dimensional en un rango térmico más amplio que los acabados interiores tradicionales.
¿Por qué es importante el moldeado en dos disparos para las piezas interiores de automóviles?
El moldeado de dos disparos elimina el ensamblaje secundario al producir combinaciones duras y blandas, sellos y superficies de dos colores en un solo ciclo. El resultado es un menor costo de las piezas, menos interfaces de calidad y una mejor durabilidad a largo plazo de la superficie adherida.
¿Qué certificación de calidad debe tener un proveedor de moldes para automóviles?
IATF 16949 es la certificación del sistema de calidad automotriz relevante. Cubre el diseño de productos, el control de procesos, la trazabilidad y los requisitos específicos del cliente, y es el requisito mínimo de ingreso para la mayoría de los programas de moldeo y moldeo OEM y Tier 1.
Antes de cotizar un futuro programa de moldes para automóviles, solicite evidencia al proveedor: análisis de flujo del molde, ubicaciones de entrada propuestas, un estudio de capacidad de tolerancia y un plan de prueba documentado de dos semanas.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora