es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Cómo probar la calidad del molde de inyección interior de un automóvil: una guía práctica
Noticias de la industria
Cómo probar la calidad del molde de inyección interior de un automóvil: una guía práctica
2026-09-30Tabla de contenidos
- 1 Qué significa la calidad del molde para las piezas interiores.
- 2 Verifique el molde antes de la primera inyección.
- 3 Pruebas dimensionales de piezas de prueba.
- 4 Pruebas de superficie y apariencia
- 5 Pruebas funcionales y mecanicas
- 6 Capacidad de proceso y planificación de la etapa de prueba.
- 7 Documentación y el camino hacia la aprobación
Piense en una prueba de molde para un nuevo marco de panel de instrumentos. La prensa de inyección se abre, el operador retira la pieza y la primera inspección visual parece prometedora. Luego, la pieza pasa al dispositivo de verificación y el espacio en la rejilla del altavoz marca 0,4 mm por encima de la tolerancia de ingeniería. Esa única lectura es suficiente para detener el avance de la herramienta a producción hasta que el fabricante del molde encuentre la causa.
Probar la calidad del molde de inyección interior de un automóvil no es una sola inspección. Es un proceso de verificación por etapas que combinan inspección de herramientas, medición dimensional, evaluación de superficies, pruebas funcionales y estudios de capacidad del proceso. Cada etapa responde a una pregunta diferente sobre si el molde puede repetir los mismos resultados durante toda una serie de producción. Un molde que pasa por las cinco etapas está listo para la producción en serie; un molde que falla cualquiera de ellos no lo es.
Qué significa la calidad del molde para las piezas interiores.
Un molde de inyección para interiores de automóviles es un activo de producción, no un prototipo. Su calidad debe juzgarse teniendo en cuenta cuatro requisitos que se superponen en cada componente interior.
integridad dimensional
El molde debe reproducir la geometría de la pieza dentro de las tolerancias definidas en el dibujo, incluidas las posiciones de los orificios, las transiciones del espesor de la pared, los puntos de montaje y todas las superficies de contacto. Para piezas interiores, la compensación de la contracción y el control de la deformación son los dos desafíos dimensionales más frecuentes.
Cumplimiento visual y de superficie.
Los componentes interiores siempre son visibles para los ocupantes del vehículo. La superficie moldeada debe coincidir con la veta, el nivel de brillo y el color aprobados. Defectos como marcas de hundimiento, líneas de soldadura, vestigios de compuerta y marcas de flujo se evalúan según un estándar de apariencia firmado.
Fiabilidad funcional
Muchas partes del interior contienen elementos móviles: salidas de aire, compartimentos de almacenamiento, ruedas para portavasos y cubiertas de bolsas de aire. Estas características deben funcionar correctamente después de millas de ciclos y en un rango de temperatura de aproximadamente -40 a 85 grados Celsius.
Estabilidad del proceso
Un molde de calidad produce piezas consistentes, toma tras toma. La ventana del proceso debe ser lo suficientemente amplia como para que las variaciones normales en la temperatura de fusión, la presión de inyección y el tiempo del ciclo no empujen la pieza fuera de las especificaciones.
Verifique el molde antes de la primera inyección.
La prueba de calidad más valiosa se realiza antes de inyectar el plástico. La inspección de la propia herramienta detecta muchos problemas que de otro modo aparecerían sólo como defectos de piezas moldeadas.
Revisión de diseño y verificación de acero.
El molde debe compararse con el aprobado. Principios de diseño de moldes para interiores de automóviles y selección de materiales. acordado al inicio del proyecto. Confirme el grado y la dureza del acero de la cavidad, el tipo y ubicación de la compuerta, la disposición del canal de enfriamiento y el sistema de expulsión. La herramienta debe ir acompañada de un certificado del material de acero.
Comprobaciones de refrigeración, expulsión y ventilación.
Verifique el flujo de refrigerante a través de cada circuito con un medidor de flujo, verifique que los pasadores eyectores se muevan libremente y regresen sin atascarse, y confirme que las profundidades de ventilación coincidan con las recomendaciones del proveedor del material. Estos controles son rápidos, pero evitan costosos retrasos en los juicios.
Pruebas dimensionales de piezas de prueba.
Una vez que se confirma que la herramienta está lista, las muestras moldeadas se miden con respecto al modelo CAD y el dibujo de la pieza. Para un soporte estructural interior, como el marco de un panel de instrumentos, aquí es donde surgen la mayoría de los problemas.
Medición de dimensiones críticas con una MMC
Utilice una máquina de medición de coordenadas o un dispositivo de verificación dedicado a características clave como posiciones de orificios, alturas de jefes de montaje y la distancia entre características de ubicación. El comportamiento de contracción se verifica comparando las dimensiones medidas con las dimensiones del acero del molde registradas durante el corte. La deformación se mide en una placa de superficie con medidores de altura o directamente en el accesorio. Preste atención a las secciones largas y delgadas, porque las partes interiores suelen abarcar todo el ancho del vehículo. Un bien construido molde de inyección del marco del panel de instrumentos Se juzga por qué tan entre sus partes mantienen estas dimensiones.
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
Ajustar, separar y nivelar con piezas adyacentes
Los datos dimensionales por sí solos no son suficientes. Ensamble las piezas de prueba con las piezas de moldura circundantes y verifique el espacio y enjuague con los valores nominales definidos en las especificaciones del vehículo. Los objetivos comunes son espacios de 1,0 a 2,5 mm con una tolerancia de más o menos 0,5 mm, pero los valores exactos provienen de los dibujos del cliente. Para los ensamblajes de tableros, el comportamiento dimensional se vincula directamente con el Forma en que se especifica el moldeo por inyección de plástico interior para el entorno del tablero. .
Pruebas de superficie y apariencia
Las partes interiores se evalúan bajo iluminación controlada porque el ojo humano es el juez final de la apariencia. Una cabina de luz estandarizada, un medidor de brillo y un comparador de texturas reemplazan la opinión subjetiva por valores mensurables.
Superficies, vetas y brillo de clase A
Las áreas visibles en la consola central, el panel de instrumentos y los conjuntos de ventilación de aire suelen ser superficies de Clase A. El medidor de brillo se utiliza a 60 grados para superficies estándar y a 20 grados para áreas de alto brillo. Compare el grano con la muestra de textura aprobada y verifique la desviación de color, que generalmente se mantiene dentro de un Delta E de 1,0 a 1,5 bajo iluminación D65. Un componente interior visible como un Molde de inyección de piezas de plástico para ventilación de aire acondicionado. necesita un brillo constante en la carcasa, las paletas y el bisel.
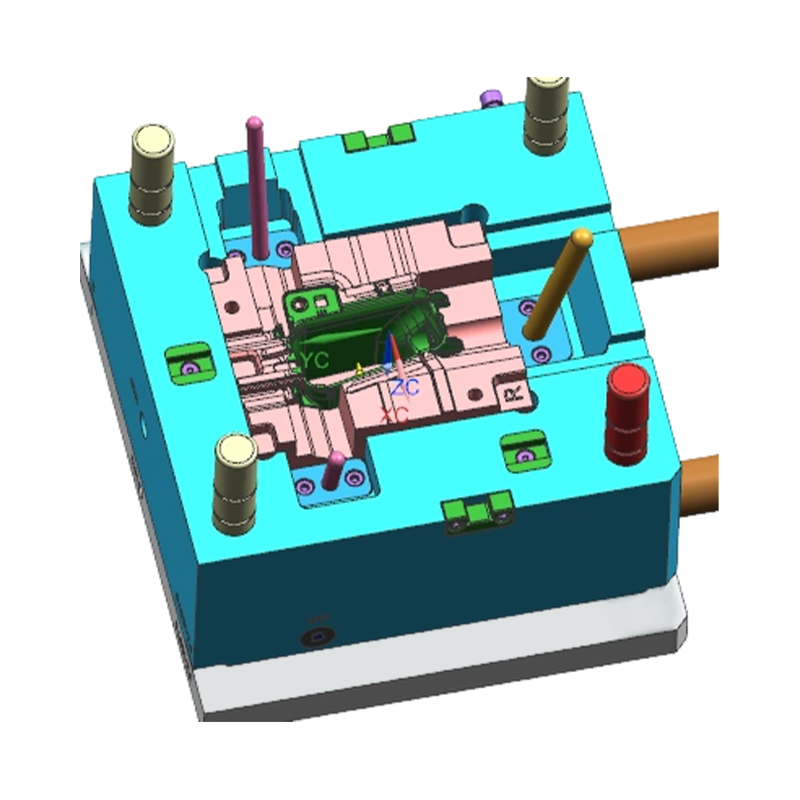 Proveedor al por mayor de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz al por mayor de China, empresa, exportación... Ver producto →
Líneas de soldadura, marcas de hundimiento y vestigios de puerta.
Busque líneas de soldadura al final del relleno, marcas de hundimiento sobre nervaduras y protuberancias, marcas de flujo en superficies granuladas y vestigios de compuerta que excedan la altura aprobada. Cada defecto se compara con el estándar de apariencia firmado por el cliente. Se pueden aceptar defectos menores en áreas no visibles, pero cualquier área visible requiere un acuerdo documentado entre el fabricante del molde y el cliente.
Pruebas funcionales y mecanicas
Las piezas interiores deben funcionar según lo previsto durante la vida útil del vehículo. Las pruebas funcionales son especialmente importantes para piezas con mecanismos móviles o relevantes para la seguridad.
Preparación para el despliegue de bolsas de aire.
Para carcasas, cubiertas y cubiertas de despliegue de bolsas de aire, el molde no se acepta hasta que la pieza moldeada pase las pruebas de despliegue. La costura de desgarro debe abrirse consistentemente a la presión de diseño y la cubierta debe permanecer articulada o contenida después del despliegue. Las pruebas se realizan en piezas acondicionadas a baja temperatura, temperatura ambiente y alta temperatura. ONU Molde de inyección de cubierta de despliegue PAB del airbag del pasajero debe entregar piezas que liberen el airbag sin fragmentación en todas las condiciones.
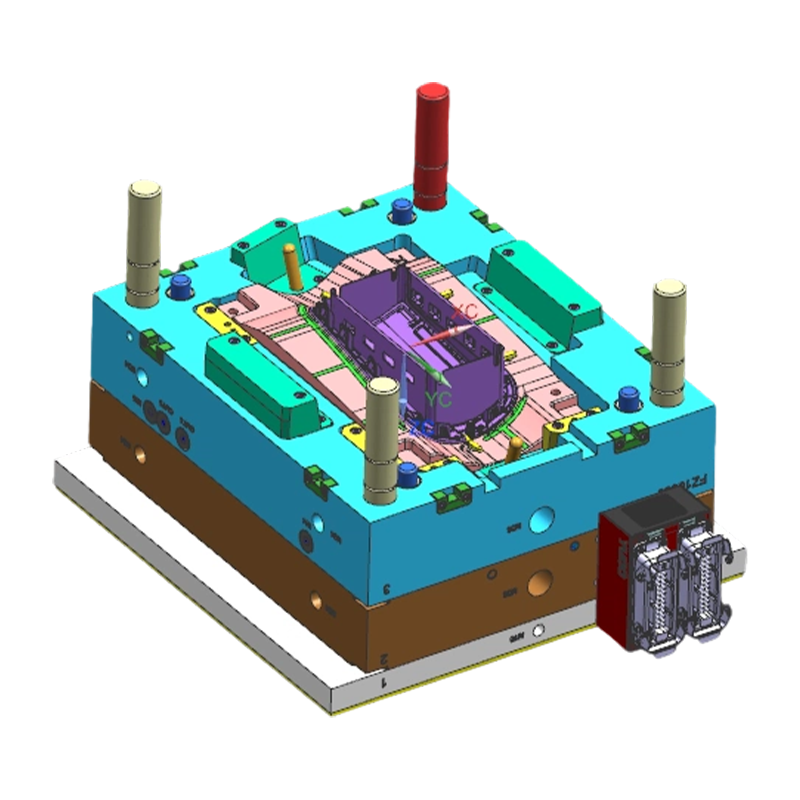 Proveedores al por mayor de moldes de inyección de cubierta de despliegue de airbag de pasajero (PAB), Comp Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de cubierta de despliegue de airbag de pasajero (PAB) al por mayor de China, empresa, exportador, Thi... Ver producto →
Clips, bisagras y cargas a largo plazo
La fuerza de retención del clip se verifica con un calibre de extracción; los mecanismos de bisagra y amortiguador se ciclan varias millas de veces; Las cajas de almacenamiento y los portavasos se prueban con cargas representativas. Los ciclos térmicos, el envejecimiento por calor y la exposición a la humedad simulan años de uso de vehículos en unas pocas semanas. Se realiza una evaluación de chirridos y traqueteos después del ensamblaje porque dos piezas que parecen correctas pueden generar ruido cuando el molde produce una geometría de ajuste a presión excesivamente rígida. Las piezas que se arrastran, se agrietan o traquetean durante estas pruebas indican un problema de diseño del molde, no solo un problema de material.
Capacidad de proceso y planificación de la etapa de prueba.
Una sola pieza buena no prueba nada sobre el molde. La decisión de aceptación se basa en la evidencia de capacidad del proceso recopilada en tomas repetidas.
Del T0 a la preparación para la producción
El desarrollo del molde normalmente pasa por distintas etapas de prueba. La prueba inicial verifica la geometría y la función; la prueba posterior verifica la estabilidad y se prepara para su aprobación.
| etapa | Objetivo | Salida típica |
|---|---|---|
| T0 | Primeros disparos; comprobar el llenado básico, la expulsión y los defectos visibles | Lista de acciones correctivas |
| T1 | Optimización dimensional y de superficie después de las correcciones. | Informe de medición, muestras de apariencia. |
| T2 | Ejecución de estabilidad del proceso con parámetros definidos | Datos de Cpk, ventana de proceso, informe de prueba. |
Características SC, Cpk y repetibilidad
Para las características críticas para la seguridad y relevantes para el cliente, los moldeadores realizan un estudio de capacidad de 30 a 50 piezas y calculan el Cpk. Un valor de 1,33 o superior es un requisito común y se requiere 1,67 para algunas características SC. La ventana del proceso de prueba se mapea variando la presión de mantenimiento y el tiempo de enfriamiento en pequeños pasos hasta que la pieza sale de la tolerancia; una ventana estrecha significa que el moho es demasiado sensible y debe corregirse. El peso de la pieza, que se correlaciona con el llenado de la cavidad, se rastrea paso a paso para confirmar la repetibilidad. Si el proceso se desvía mientras la configuración de la máquina permanece sin cambios, el molde requiere más trabajo.
Documentación y el camino hacia la aprobación
Las pruebas de calidad del molde finalizan con un paquete de documentación completo. El informe de prueba registra los parámetros de la máquina, los ajustes, los resultados de las mediciones y los elementos abiertos. Se adjuntan informes dimensionales, cálculos de Cpk, certificados de materiales y el estándar de apariencia firmado. Los proyectos ejecutados según IATF 16949 requieren evidencia documentada para cada paso de aceptación, y este paquete es la base para la aprobación del cliente y para la planificación de mantenimiento futuro. Cualquier acción correctiva debe cerrarse con un nuevo juicio, no con un acuerdo verbal.
Un fabricante de moldes que controla todo el ciclo, desde la revisión del diseño hasta los datos de capacidad del proceso, puede aprobar una herramienta interior en menos iteraciones. Para una visión más amplia de las etapas aquí cubiertas, el Guía completa para el diseño, la fabricación y la calidad de la inyección de plástico. explique cómo estas actividades de prueba se conectan con toda la cadena de producción.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora