es
 English
 Français
 Deutsch
Hogar · Noticias · Noticias de la industria · Cómo el moldeo por mejora la eficiencia de la producción de interiores de automóviles
Noticias de la industria
Cómo el moldeo por mejora la eficiencia de la producción de interiores de automóviles
2026-09-23Tabla de contenidos
- 1 De donde proviene realmente la eficiencia de la producción interior
- 2 Tiempos de ciclo cortos y producción de múltiples cavidades reducen el costo unitario
- 3 El diseño de moldes consolida funciones y elimina el trabajo de montaje.
- 4 Tolerancias más estrictas eliminan el mecanizado secundario y el retrabajo
- 5 La consistencia del material y los datos del proceso mantienen la línea estable.
- 6 Un proveedor para moldes, molduras, impresión y ensamblaje acorta el tiempo de lanzamiento.
- 7 ¿Qué palancas de eficiencia son más importantes para los programas interiores?
- 8 Cómo evaluar a un socio de moldeo antes de comprometerse
De donde proviene realmente la eficiencia de la producción interior
Cuando un programa de acabado interior llega a la etapa de inicio del molde, el equipo generalmente analiza tres números: el recuento de componentes, la fecha de lanzamiento y el precio de la pieza. El interior de un SUV de tamaño mediano puede incluir más de 60 piezas de plástico moldeado por inyección, desde rejillas de ventilación hasta el marco del panel de instrumentos, y cada una debe pasar controles de dimensiones, apariencia y durabilidad antes de que el vehículo entre en producción. El moldeo por inyección mejora la eficiencia de la producción de interiores de automóviles porque comprime el tiempo del ciclo, crea características de ensamblaje directamente en la pieza y mantiene tolerancias que eliminan el mecanizado posterior. Sin embargo, la eficiencia no se consigue únicamente en la máquina de inyección. Está diseñado en el molde, confirmado durante las pruebas de herramientas y protegido por un sistema de calidad disciplinado durante la producción en serie.
Tiempos de ciclo cortos y producción de múltiples cavidades reducen el costo unitario
Un molde de una sola cavidad para un marco de panel de instrumentos, equipado con un canal caliente, puede ejecutar un ciclo de 50 a 65 segundos. Un molde de cuatro cavidades para rejillas de aire acondicionado o portavasos puede producir cuatro piezas aproximadamente en el mismo período. Durante tres turnos, la diferencia en el rendimiento entre el moldeo por inyección y los procesos alternativos como el mecanizado o el conformado por compresión es sustancial, razón por la cual el moldeo por inyección sigue siendo el proceso predeterminado para los componentes plásticos interiores.
El tiempo de ciclo en el moldeo por inyección está dominado por el enfriamiento. Los diseñadores de moldes colocando canales de enfriamiento cerca de la superficie de la pieza para eliminar el calor de manera uniforme, y los canales de enfriamiento conformes que siguen el contorno de la pieza pueden acortar los tiempos de ciclo entre un 15% y un 30% en secciones gruesas como bases de reposabrazos y carcasas de guanteras.
La ventana del proceso importa tanto como el tiempo nominal del ciclo. Si un molde necesita un ajuste constante para alcanzar los objetivos dimensionales, la producción efectiva disminuye aunque la máquina esté en funcionamiento. La temperatura de fusión estable, la presión de inyección y el tiempo de enfriamiento producen piezas dentro de las especificaciones desde el primer momento del turno. Esa es coherencia lo que convierte un ciclo rápido en un costo por pieza realmente bajo.
El diseño de moldes consolida funciones y elimina el trabajo de montaje.
La eficiencia en los interiores de los automóviles no se trata sólo de cuántas piezas salen de la máquina; También se trata de cuánto trabajo desaparece de la línea de montaje. Un molde de inyección bien diseñado integra características que de otro modo requerirían sujetadores, adhesivos o una operación separada.
Se puede moldear una caja de almacenamiento de tablero abatible con una bisagra viva para que la cubierta y el cuerpo de la caja salgan del molde como un solo conjunto. Una unidad de almacenamiento en la consola central que se abre presionando utiliza resaltes moldeados para ubicar el amortiguador sin necesidad de hardware adicional. Una rejilla de ventilación con un orificio de pivote preciso y tiro controlado encaja en la carcasa sin pegamento.
La misma lógica se aplica a los componentes estructurales. ONU molde de inyeccion del portador de la consola central puede producir una pieza con salientes de montaje, rieles guía y receptores de clips moldeados, reemplazando varios soportes estampados y los tornillos que los sujetan. Cada característica eliminada en el molde reduce la mano de obra directa en la línea de ensamblaje del vehículo, y esos segundos suman un volumen de producción de cientos de millas de unidades.
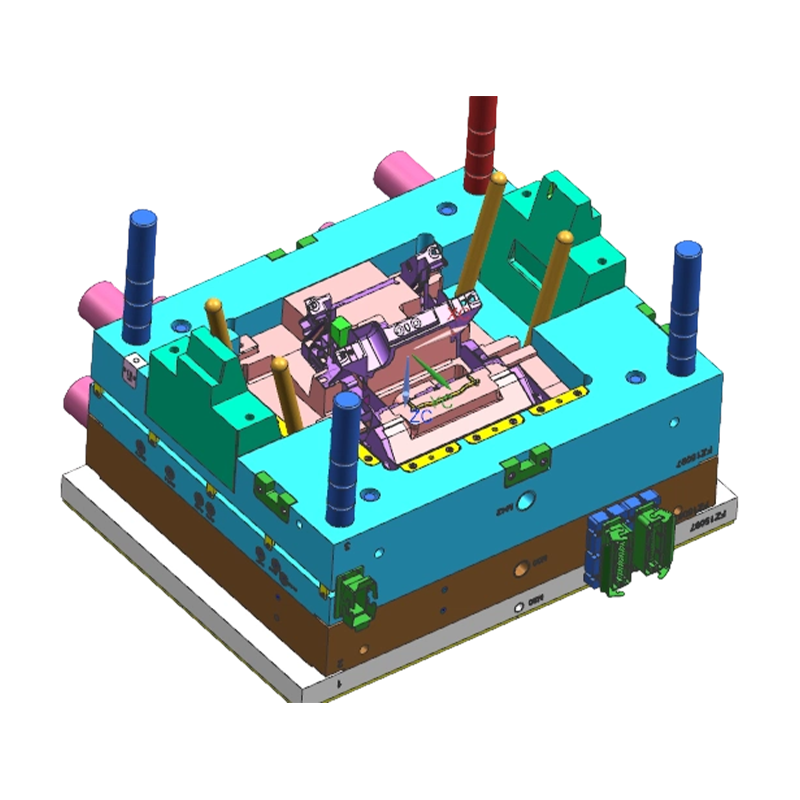 Proveedores, empresas y exportadores de moldes de inyección con soporte central al por mayor Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de portadores de pila central mayoristas de China, empresa, exportador, el soporte de consola central... Ver producto →
Tolerancias más estrictas eliminan el mecanizado secundario y el retrabajo
Las operaciones secundarias son el costo oculto de las piezas interiores. El mecanizado, el lijado, la pintura y el montaje manual añaden mano de obra, espacio y riesgo de daños por manipulación. El moldeo por inyección evita la mayoría de estos pasos cuando el molde ofrece la tolerancia y el acabado superficial requerido directamente desde la prensa.
Para superficies de contacto alrededor de bolsas de aire y ventilaciones, las dimensiones críticas generalmente se mantienen en ±0,05 mm. Las superficies de Clase A con una textura de grano moldeado no necesitan pintura ni revestimiento protector, lo que elimina todo un paso del proceso junto con sus problemas de coincidencia de colores y emisiones.
El control de la deformación es donde el diseño del proceso decide el éxito. Una pieza del tablero que sale del molde torcida un milímetro necesitará ser ajustada a la fuerza en la línea de ensamblaje o será desechada. La ubicación de la compuerta, la disposición de las nervaduras y el equilibrio del espesor de la pared se verifican mediante un análisis de flujo del molde antes de cortar el acero. Cuando estos parámetros son correctos, la aprobación a la primera se vuelve realista y la ganancia de eficiencia se manifiesta en menos cambios de ingeniería y menos retrabajos durante la aceleración. La interacción entre el espesor de la pared, la longitud del flujo y la contracción del material se cubre con más detalle en la discusión de Principios de diseño de moldes de inyección para interiores de automóviles y selección de materiales. .
La consistencia del material y los datos del proceso mantienen la línea estable.
La elección del material afecta la eficiencia mucho antes del primer pedido de producción. Los componentes interiores suelen utilizar PC/ABS para resistencia al impacto, PP-LGF para piezas estructurales de paredes delgadas y PBT GF para resistencia al calor alrededor de las salidas de HVAC. Cada material tiene un rango de contracción específico y el tamaño del molde debe dimensionarse utilizando datos de contracción realistas. De lo contrario, las dimensiones se desvían y el proceso requiere una corrección continua.
En la producción en serie, la eficiencia depende de mantener el proceso dentro de un período aprobado. Las máquinas de inyección modernas con control de circuito cerrado mantienen la velocidad de inyección y la presión de empaque dentro de límites estrictos. El registro de datos, la trazabilidad de lotes y la inspección del primer artículo son prácticas estándar según el sistema de calidad IATF 16949, que es un requisito de facto para los proveedores de interiores de automóviles.
Un moldeador que trata el proceso como datos de ingeniería controlados entregará piezas consistentes, mientras que un taller sin estándares de proceso documentados consumirá mediante tiempo prueba y error. Para los equipos que comparan proveedores, la guía relacionada sobre Cómo elegir el moldeo por inyección de plástico para interiores de automóviles para programas de tablero Explica los criterios de evaluación en términos prácticos.
Un proveedor para moldes, molduras, impresión y ensamblaje acorta el tiempo de lanzamiento.
La mayor pérdida de tiempo en un programa de interiores rara vez es la operación de moldeo en sí; es el traspaso entre el fabricante de moldes, el moldeador y el taller de ensamblaje. Cuando el desarrollo de moldes, el moldeo por inyección, la impresión y el ensamblaje se realizan bajo un mismo techo, cada decisión la toma un equipo que puede ver el panorama completo.
Un fabricante de moldes similares con experiencia en piezas sabe dónde el espesor de la pared provocará marcas de hundimiento y dónde se debe colocar la compuerta para evitar líneas de soldadura visibles. Llevar ese conocimiento a la fase de diseño evita tener que volver a cortar el molde y mantiene realista el cronograma de lanzamiento.
Para las piezas estructurales, el principal riesgo es la acumulación de tolerancias entre el marco moldeado y los componentes montados en él. Un moldeador con experiencia en automoción puede simular la deformación y ajustar las ubicaciones de las puertas antes de construir el molde. el molde de inyección del marco del panel de instrumentos es un buen ejemplo: la revisión temprana del diseño para la fabricación determina si la pieza logra la aprobación dimensional en la primera prueba, omitiendo las típicas tres o cuatro rondas de correcciones de herramientas.
 Proveedores al por mayor de moldes de inyección de marco de panel de instrumentos, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. es proveedores, empresas y exportadores de moldes de inyección de marcos de paneles de instrumentos al por mayor de China. Esta línea de productos sp... Ver producto →
La misma lógica integrada se aplica a la entrega de piezas terminadas. Un proveedor que puede imprimir logotipos o texturas en piezas moldeadas y ensamblar subcomponentes internamente elimina al menos tres interfaces de proveedor del programa. Aquí es también donde una referencia más amplia como la guía completa para el diseño y fabricación de piezas de plástico por inyección resulta útil para equipos que desean alinear sus especificaciones internas con las capacidades del moldeador.
¿Qué palancas de eficiencia son más importantes para los programas interiores?
No todos los factores de eficiencia tienen el mismo impacto. La siguiente tabla resume las palancas analizadas en este artículo, su efecto típico y la etapa en la que se toma la decisión.
| Palanca de eficiencia | Impacto típico | Decidido en |
|---|---|---|
| Diseño de múltiples cavidades y canal caliente. | 2 a 8 piezas por ciclo con menor desperdicio por pieza | Diseño de moldes |
| enfriamiento conformado | Ciclo entre un 15 % y un 30 % más corto en secciones gruesas | Diseño de moldes |
| Funciones integradas | Elimina sujetadores, clips y mano de obra de montaje. | revisión de DFM |
| Tolerancia dimensional mantenida en ±0,05 mm | Elimine el mecanizado y el ajuste manual. | Construcción y proceso de herramientas. |
| Datos de contracción fiables | Menos desviación en las dimensiones de las piezas durante la producción. | Selección de materiales |
Cómo evaluar a un socio de moldeo antes de comprometerse
Las afirmaciones de eficiencia deben verificarse con evidencia. Un proveedor que promete ciclos rápidos y precios por pieza bajos debe demostrar los factores que hacen que esas cifras sean alcanzables.
Verifique el sistema de calidad.
La certificación IATF 16949 es una base para los componentes interiores de automóviles. Demuestra que el proveedor cuenta con procedimientos documentados para planos de control, PPAP y acciones correctivas. La revisión del alcance del certificado también confirma si el moldeado, la impresión y el ensamblaje están incluidos en la cadena de proceso certificado.
Revisar los informes de pruebas de moho.
Solicite los resultados de las primeras pruebas de proyectos similares. Un patrón de aprobación de primer o segundo intento indica que el proceso de diseño del molde está funcionando. Si la mayoría de los proyectos necesitan múltiples correcciones, se excederá el tiempo de entrega y el costo cotizados.
Verifique la ventana del proceso de producción.
El tiempo de ciclo indicado sólo es significativo si la pieza se puede producir repetidamente a esa velocidad. Pregunte cómo establece el moldeador la ventana del proceso, qué datos se registran por turno y cómo se contienen las piezas que no cumplen con las especificaciones.
La prueba práctica para cualquier socio es si su equipo de ingeniería puede responder dos preguntas: qué tolerancia mantendrá esta pieza en producción y cuánta mano de obra ahorrará el diseño moldeado en la línea de montaje. Un proveedor que pueda documentar ambos, como uno que utilice un Molde de inyección de piezas de plástico para ventilación de aire acondicionado automotriz con textura moldeada y tolerancias de pivote, ha eliminado varias interfaces de proveedores del programa antes de que comience la producción en masa.
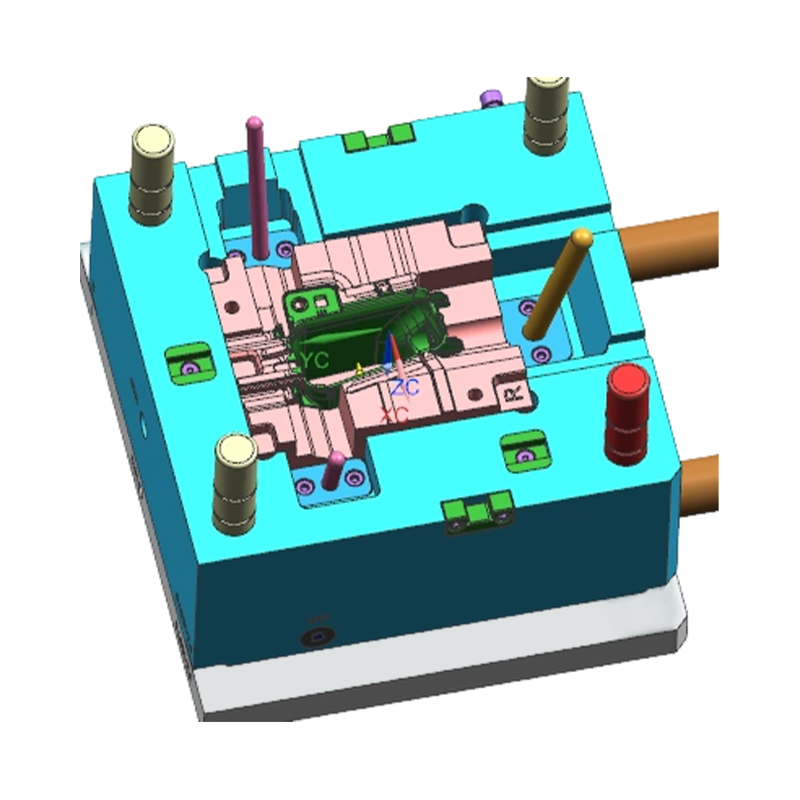 Proveedor al por mayor de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz Fanze T&M (Jiashan) Co., Ltd. es proveedores de moldes de inyección de piezas de plástico para ventilación de aire acondicionado automotriz al por mayor de China, empresa, exportación... Ver producto →
La conclusión que vale la pena recordar para una revisión de adquisiciones es sencilla: el moldeo por inyección mejora la eficiencia de la producción de interiores de automóviles cuando el diseño del molde, el control de procesos y la integración de proveedores están alineados antes de que comience la producción en masa. El costo total se decide en la mesa de dibujo, no en la línea de producción. Los equipos que entienden esto tienden a elegir socios que puedan mostrar, por escrito, cómo cada pieza interior cumplirá con sus objetivos de tolerancia, tiempo de ciclo y calidad antes de cortar el acero.
Categorías
Categoría de producto
-
Componentes y piezas de impresora
-
Componente y herramienta de plástico bicolor
-
Conectores multidireccionales de plástico
-
Pieza moldeada por inyección de plástico roscado
-
Piezas de inyección para electrodomésticos
-
Molde de inyección de carcasa de robot
-
Molde de inyección de PC transparente de alto brillo
-
Molde de inyección de plástico para carenados y carrocería de motocicletas
-
Molde de inyección de plástico para pilas de carga de vehículos eléctricos
-
Arnés de cables para automóviles
-
Molde de inyección de piezas de plástico para interiores de automóviles

- Molde de inyección de piezas de plástico para interiores de automóviles
- Arnés de cables para automóviles
- Molde de inyección de plástico para pilas de carga de vehículos eléctricos
- Molde de inyección de plástico para carenados y carrocería de motocicletas
- Molde de inyección de PC transparente de alto brillo
- Molde de inyección de carcasa de robot
- Piezas de inyección para electrodomésticos
- Pieza moldeada por inyección de plástico roscado
- Conectores multidireccionales de plástico
- Componente y herramienta de plástico bicolor
- Componentes y piezas de impresora